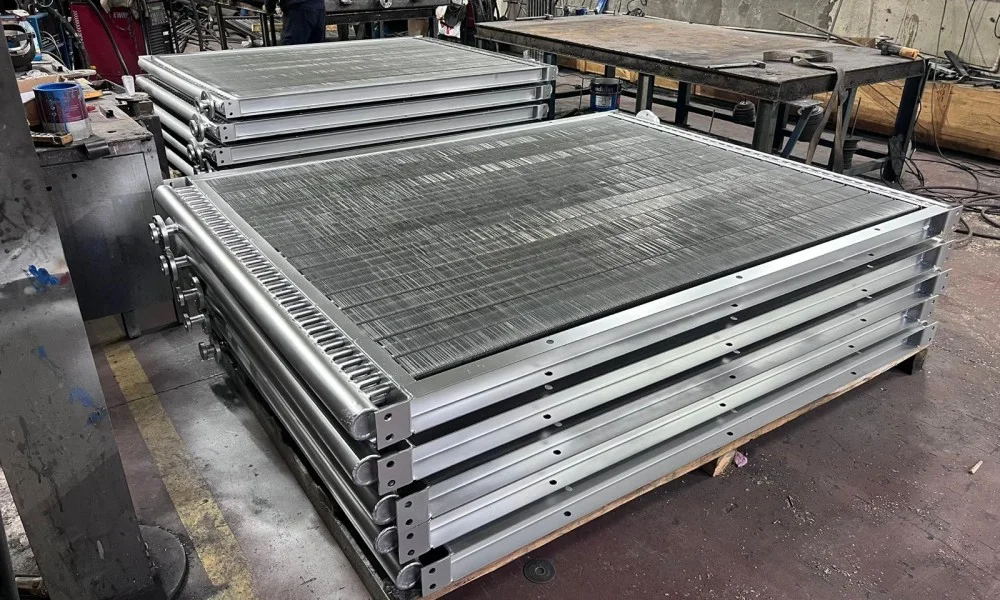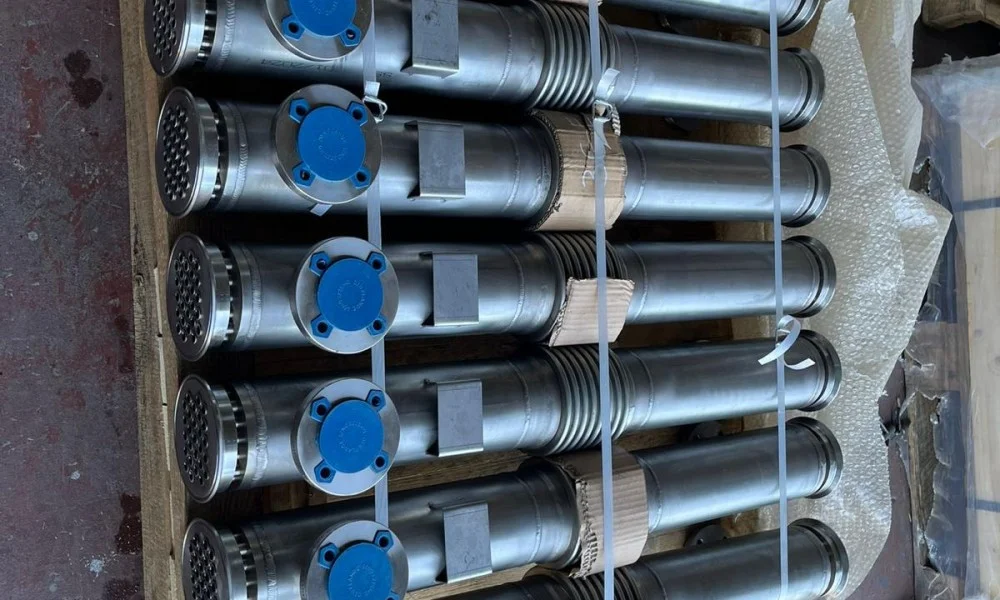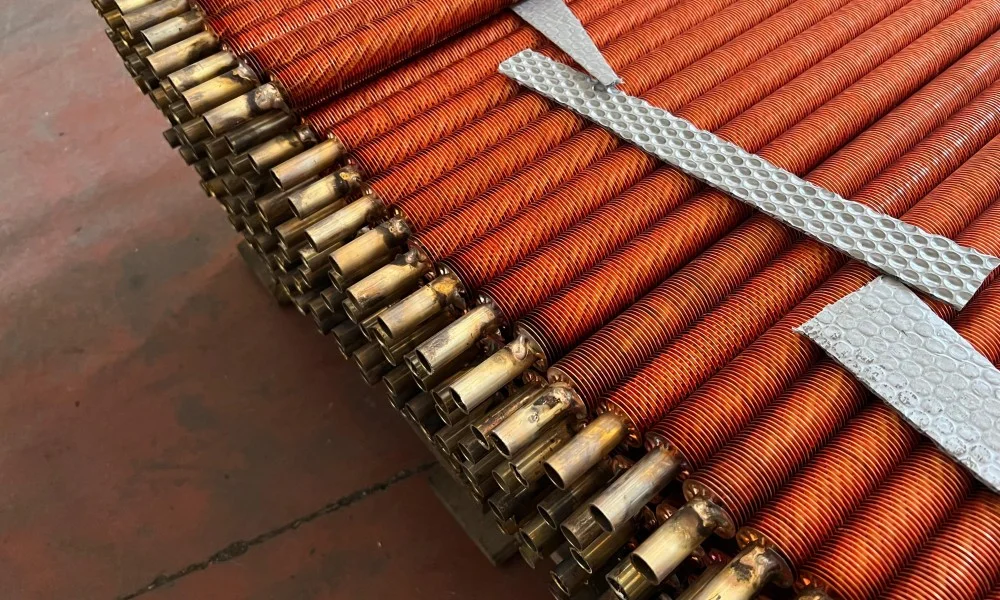
Akışkan sıcaklığının anlık dalgalandığı boylerlerde veya proses tanklarında paslanmaz çelik boru kullanıldığında, ısının suya geçişi dakikalarca gecikebilir. Bakır serpantin imalatı, yaklaşık 390 W/mK gibi yüksek bir ısıl iletkenlik katsayısından yararlanarak bu gecikmeyi neredeyse tamamen ortadan kaldırır. Tesislerde yaşanan en yaygın yanılgı, et kalınlığını artırmanın her zaman mekanik dayanımı artıracağını düşünmektir. Oysa gereğinden kalın seçilen bir bakır boru, büküm sırasında iç gerilmeleri yükseltirken malzemenin en büyük gücü olan hızlı ısı iletim hızını da yavaşlatır. Doğru kurgulanan bir bakır serpantin imalatında boru çapı, büküm yarıçapı ve akış debisi birbirini tamamlayan bir bütün olarak hesaplanmalıdır.
Bakır Serpantin İmalatı Öncesinde Termal Hesaplama ve Akışkan Analizi
Kangalı büküm tezgahına bağlamadan önce, akışkanın giriş ve çıkış sıcaklıkları ile hedeflenen ısı transfer yüzey alanı hassas biçimde belirlenmelidir. Bir mühendis için bakır serpantin imalatının ilk adımı, logaritmik ortalama sıcaklık farkını ve akış rejimini hesaplamaktır. Boru içinde dolaşan su veya buharın debisi, yüzeydeki ısı taşınım katsayısını doğrudan belirler. Akış hızı burada belirleyicidir. Laminer akış bölgesinde kalan bir akışkan, boru cidarında durgun bir sınır tabaka oluşturarak bakırın yüksek iletkenliğini sınırlar. Bu sebeple boru içindeki akışın Reynolds sayısı 4000 değerinin üzerinde tutularak türbülanslı rejime geçmesi hedeflenir. Türbülanslı akış, sınır tabakayı parçalayarak ısının boru etinden akışkana geçişini hızlandırır.
Akış Hızı ile Boru Çapı Arasındaki Denge
Akışkan geçiş kesitini daraltmak akış hızını ve taşınım katsayısını artırsa da pompa basma yüksekliğini zorlar. Bakır yumuşak bir metal olduğu için boru içi su hızının 2 ile 2,5 m/s değerini aşması, zamanla kavitasyon ve erozyon korozyonuna yol açar. Sahada sıkça karşılaşılan bir problem, yüksek ısı geçişi elde etmek uğruna küçük çaplı borularla aşırı hızlı sirkülasyon yapılması ve boru dirseklerinde delinmeler oluşmasıdır. Çap seçilirken debi, izin verilen maksimum basınç düşüşü ve boru ömrü birlikte değerlendirilir. Doğru hız aralığında çalışan bir boru, iç yüzeyinde koruyucu bakır oksit tabakasını muhafaza eder.
Doğru et kalınlığı belirlemek de bu hidrolik dengenin ayrılmaz bir parçasıdır. Endüstriyel boylerlerde ve eşanjörlerde genellikle 0,8 mm ile 1,5 mm arasındaki et kalınlıkları tercih edilir. Gereğinden ince borular basınç dalgalanmalarında mekanik deformasyona uğrarken, aşırı kalın borular gereksiz malzeme maliyeti yaratır. İmalat öncesinde yapılan hidrolik hesaplamalar, borunun iç basınca dayanırken esnekliğini korumasına yardımcı olur.
Basınç Düşüşü ve Isıl Yük Modellemesi
Serpantinin toplam boru boyu uzadıkça akışkanın karşılaştığı sürtünme direnci katlanır. Isıl yükü karşılamak adına tek bir uzun boru hattı sarmak yerine, paralel bağlı çoklu devreler tasarlamak sürtünme kayıplarını dengeler. Boyler veya depolama tankı içine yerleştirilen ikili ya da üçlü helis yapısı, aynı debideki basınç kaybını belirgin şekilde aşağı çeker. Bu hidrolik denge, sirkülasyon pompasının elektrik sarfiyatını düşürürken boru içindeki hız dağılımının homojen kalmasını destekler. Pompa seçimi yapılırken boru içi basınç düşüşünün yanı sıra kolektör girişlerindeki yerel kayıplar da toplanmalıdır.
Bakır Serpantin İmalatında Malzeme Seçimi ve Boru Kaliteleri
Her bakır boru endüstriyel ısı değiştiriciler için uygun değildir; üretim standardı ve alaşım tipi tesis koşullarına tam uyum göstermelidir. Endüstriyel bakır serpantin imalatında en yaygın kullanılan hammadde, EN 1057 ve ASTM B75 standartlarına uygun dikişsiz çekme borulardır. Dikişli boruların kaynak hattı, bükme sırasında et kalınlığı incelmesine ve mikro çatlaklara zemin hazırladığı için basınçlı sistemlerde dikişsiz borular tercih edilir. Dikişsiz yapı dayanımı korur. Malzemenin kimyasal saflığı, ısıl verimi doğrudan belirleyen en temel unsurdur.
Deoksidize Yüksek Fosforlu DHP Bakır Borular
İmalatta temel referans kabul edilen Cu-DHP (CW024A) kalitesi, fosforla oksijeni giderilmiş yapısıyla kaynak ve sert lehim kabiliyeti en yüksek alaşımdır. Oksijensiz yapısı sayesinde yüksek sıcaklıkta kaynak yapılırken hidrojen gevrekliği riski barındırmaz. Cu-DHP borular, yumuşak tavlı halde temin edildiğinde çatlama yapmadan kolayca sarılır ve büküm sonrasında biçimini korur. Su ve glikol devrelerinde bu malzemenin sunduğu korozyon direnci, uzun süreli işletme kararlılığı sunar. Bakır serpantin imalatında kullanılan bu boruların çekme dayanımı ve uzama katsayısı, büküm tezgahındaki deformasyon limitlerini doğrudan belirler.
Bakır Nikel Alaşımları ve Korozif Ortam Şartları
Kullanım suyunun klorür oranı yüksekse veya sistem deniz suyuyla soğutuluyorsa saf bakır borular kısa sürede çukurcuk korozyonuna uğrayabilir. Bu tip zorlu koşullarda CuNi 90/10 veya CuNi 70/30 gibi bakır nikel alaşımları devreye girer. Nikel katkısı, malzemenin termal iletkenliğini bir miktar düşürse de yüzeyde kararlı bir koruyucu film oluşturarak klorür saldırısını engeller. Böylece agresif akışkanların dolaştığı proseslerde boru delinmesi riski kontrol altına alınır.
Alaşım seçimi yapılırken tesisin bütçesi ile beklenen ekipman ömrü arasındaki denge iyi kurulmalıdır. Bakır nikel boruların maliyeti saf bakıra kıyasla daha yüksektir ancak klorürlü sularda sağladığı korozyon direnci plansız duruşların önüne geçer. Tesis mühendisleri akışkanın tuzluluk oranını, çözünmüş oksijen seviyesini ve çalışma sıcaklığını önceden analiz ederek doğru alaşımı belirlemelidir.
Bakır Serpantin Geometrisinde Helisel ve Serpantin Hatlarının Yerleşimi
Isı transfer yüzeyini kısıtlı bir tank ya da kanal hacmine sığdırmak, doğru sarım geometrisinin seçilmesini gerektirir. Dikey silindirik tanklarda en verimli yapı, tank tabanına oturtulan veya cidara paralel sarılan helisel kangal formudur. Doğal taşınım ilkelerine göre ısınan su yukarı doğru yükselirken soğuk su tabana çöker; bu nedenle helis adımlarının arasındaki mesafe suyun rahatça sirküle edebileceği genişlikte bırakılmalıdır. Adım aralığı hava akışını etkiler.
Adım aralığı birbirine çok yakın tutulan sarımlarda, boruların dış yüzeyinde sınır tabakalar birbiriyle çakışır ve ısıl verim düşer. Dikdörtgen hava kanallarında veya fırın girişlerinde ise helisel form yerine düz boruların U dirseklerle bağlandığı serpantin paketleri tercih edilir. Boru eksenleri arasındaki mesafenin doğru ayarlanması, hava tarafındaki sürtünme kaybını sınırlar ve dış yüzeyde biriken tozların mekanik olarak temizlenmesini kolaylaştırır. Bakır serpantin imalatı sırasında seçilen hat geometrisi, sahadaki montaj ve temizlik kolaylığını doğrudan belirler.
Tank içindeki boruların mekanik kararlılığı da en az ısı transferi kadar dikkate alınmalıdır. Akışkanın yarattığı türbülans ve termal genleşmeler, sabitlenmemiş borularda titreşime ve zamanla kaynak noktalarından yorulma çatlaklarına sebep olur. Bu durumu önlemek amacıyla helis boru sıraları pirinç veya paslanmaz çelik taşıyıcı lamalarla desteklenir. Lamalar üzerine açılan yuvalara yerleştirilen borular, sıcaklık değişimlerinde serbestçe uzayabilirken eksenel salınım yapamaz.
Bakır Serpantin İmalatı Sırasında Uygulanan Mekanik İşlemler
Tasarımı tamamlanan bir serpantinin üretim sahasındaki başarısı, borunun bükülme ve birleştirilme kalitesine dayanır. Bakır serpantin imalatında yapılan en küçük mekanik hata, borunun iç kesit daralmasına veya çalışma basıncı altında erken yorulmasına neden olur. İmalat adımları milimetrik hassasiyet gerektirir.
Mandrelli Bükme Tezgahlarında Ovalleşme Kontrolü
Boru bükülürken dış kavis çekme gerilimiyle incelir, iç kavis ise basma kuvvetiyle yığılma yapar. Büküm noktasında kesitin ezilerek ovalliğe dönüşmesini engellemek için içten destek sağlayan mandrelli soğuk bükme sistemleri kullanılır. Boru et kalınlığındaki incelmenin %10 sınırını aşmaması ve ovalliğin %8 seviyesinin altında tutulması gerekir. Kesit daralması yaşanmayan borularda akış direnci yükselmez ve yerel hız artışlarına bağlı erozyon tehlikesi önlenir.
Radyus seçimi yapılırken boru dış çapının en az 2,5 ile 3 katı bir ölçü hedeflenir. Daha dar bükümlerde bakırın kristal yapısında sertleşme meydana gelir ve malzeme kırılganlaşır. Gerekli durumlarda büküm bölgesine lokal tavlama uygulanarak malzemenin sünekliği yeniden kazandırılır. Bu işlem, yüksek basınç altında çalışan serpantinlerin yorulma direncini artırır.
Sert Lehim Bağlantılarında Dekapan ve Gaz Koruması
Serpantin borularının kollektör aynasına veya dirseklere bağlanmasında en yaygın yöntem en az %5 gümüş içeren sert lehim alaşımlarıdır. Kaynak temizliği ihmale gelmez. Birleştirme esnasında boru içine azot gazı basılması, yüksek sıcaklıkta boru iç cidarında siyah bakır oksit tabakası oluşmasını engeller. Bu koruyucu gaz kullanılmadığında, tesis devreye alındığında kopan oksit pulları sistemdeki vana ve debimetreleri tıkayabilir. Lehim boşluğuna nüfuz eden uygun dekapan seçimi de birleşme hattının sızdırmazlığını güvenceye alır.
Lehimleme işlemi bittikten sonra serpantin mutlaka hidrostatik basınç testine tabi tutulur. Standart gereği çalışma basıncının en az 1,5 katı su basıncı altında boru demeti belirli bir süre bekletilerek manometredeki basınç düşüşü izlenir. Sızdırmazlık testi başarıyla tamamlanan serpantinler, içlerindeki su tahliye edilip sıcak havayla kurutulduktan sonra sevk aşamasına getirilir.
Bakır Serpantin Borularda Aşınma, Kirlenme ve Kimyasal Dayanım Sınırları
Bakır, termal transfer kabiliyetiyle güçlü bir mühendislik malzemesi olsa da her akışkan ve ortam için geçerli bir çözüm değildir. Örneğin amonyak içeren soğutucu gazlar veya kükürt buharlarının bulunduğu ortamlarda bakır hızla kimyasal reaksiyona girerek korozyona uğrar ve yapısı gevrekleşir. pH değeri 6,5 değerinin altında olan asidik sularda boru iç yüzeyindeki koruyucu patina tabakası çözünür ve korozyon hızı katlanarak artar. Asidik ortamlar bakırı hızla tüketir.
Sertliği yüksek kireçli kuyu suları kullanıldığında ise boru cidarlarında hızla kalsiyum karbonat birikintisi oluşur. Kireç tabakasının ısıl direnci yüksek olduğu için birkaç milimetrelik bir kabuk dahi bakırın tüm ısıl üstünlüğünü zayıflatabilir. Isı iletimini eski seviyesine getirmek için periyodik kimyasal yıkama gerekir; fakat hidroklorik asit gibi agresif kimyasallar yerine bakıra zarar vermeyen inhibitörlü organik asitler tercih edilmelidir.
Karbon çelik bağlantı flanşları veya tank gövdesiyle doğrudan temas eden bakır borular ise galvanik korozyon üretir. İki farklı metal arasındaki elektriksel potansiyel farkı, karbon çeliğin hızla paslanmasına ve bağlantı noktalarından sızıntı başlamasına yol açar. Bu sebeple montajda dielektrik izolatörler veya pirinç ara parçalar kullanılmalıdır. Gerçekçi bir mühendislik yaklaşımıyla planlanan bakır serpantin imalatının başarısı, malzemenin sınırlarını bilmekten ve gerektiğinde alternatif alaşımlara yönelmekten geçer.
Bakır Serpantin İmalatı İçin Tesis Şartnamesi Hazırlama Adımları
Tesisiniz için yeni bir serpantin siparişi vermeden veya yenileme projesine başlamadan önce teknik şartnamenin eksiksiz hazırlanması gerekir. Sahadaki çalışma şartları imalatçıya net aktarılmadığında, gereksiz maliyet artışları veya uyumsuz tasarımlar ortaya çıkar. Doğru veri hatayı önler. Doğru bir bakır serpantin imalatı planlarken şartnamede şu teknik ayrıntıların açıkça belirtilmesi fayda sağlar:
- Akışkan tipi ve kimyasal bileşimi: Boru içinden ve dışından geçecek sıvının pH değeri, klorür miktarı ve partikül yoğunluğu netleştirilmelidir.
- Çalışma sıcaklığı ve basınç aralığı: Sistemde oluşabilecek pik basınç dalgalanmaları ve maksimum sıcaklık değerleri güvenlik marjıyla birlikte yazılmalıdır.
- İzin verilen maksimum basınç düşüşü: Pompa kapasitesini aşmamak için akış tarafında kabul edilebilir sürtünme kaybı sınırı tanımlanmalıdır.
- Montaj geometrisi ve hacim kısıtları: Serpantinin yerleştirileceği tank veya hücre içindeki net ölçüler ile bağlantı ağızlarının yönü çizimle paylaşılmalıdır.
- Test ve kontrol beklentileri: İmalat sonunda hidrostatik test basıncı ve gerekli malzeme sertifikasyon şartları baştan talep edilmelidir.
Tesisin ısıl verimliliğini korumak, yalnızca kaliteli bakır malzeme kullanmakla değil, doğru mühendislik hesaplaması ve titiz bir imalat disipliniyle mümkündür. Üçgen Enerji Sistemleri, serpantin ve ısı değiştirici projelerinde akışkan dinamiklerine uygun tasarımlar geliştirerek işletmelerin enerji sarfiyatını düşürmelerine destek vermektedir. Mevcut ısıtma veya soğutma hatlarınızdaki darboğazları gidermek için teknik parametrelerinizi uzman bir ekiple değerlendirebilirsiniz.