Üretim hatlarında dolaşan proses sıvılarını birbirine karıştırmadan ısıtmak ya da soğutmak, tesislerdeki enerji dengesini doğrudan belirler. Doğru tasarlanmamış bir eşanjör, hedeflenen proses sıcaklığına ulaşamadığı gibi pompalara gereksiz yük bindirerek elektrik tüketimini tırmandırır. Sıcak akışkandaki termal enerjinin geri kazanılarak soğuk hatta aktarılması, fabrikaların yakıt harcamalarını belirgin ölçüde aşağı çeker. Bu sürecin aksamadan yürümesi; akışkanın debisi, viskozitesi ve sistemde izin verilen basınç kaybı sınırlarının doğru hesaplanmasına bağlıdır. Sahada yaşanan verim kayıplarının büyük bölümü, ekipmanın fabrika koşullarına baştan uyarlanmamasından kaynaklanır.
İki akışkan arasındaki termal geçiş, katı bir ayırıcı metal cidar üzerinden iletim ve taşınım mekanizmalarıyla gerçekleşir. Sıcak akışkan boru veya plaka yüzeyine yaklaştıkça sahip olduğu enerjiyi taşınımla metal duvara aktarır. Katı yüzey bu ısıyı iletimle diğer tarafa geçirirken, soğuk akışkan da yüzeyden aldığı ısıyla ısınır. Bu süreçte iki sıvının veya gazın birbirine karışması metal cidar sayesinde engellenir. Isı daima sıcaktan soğuğa akar.
Akış yönleri, ısı geçiş hızını ve ulaşılabilecek nihai çıkış sıcaklığını belirleyen ana faktördür. Karşıt akış düzeninde sıcak ve soğuk akışkanlar sisteme zıt yönlerden girerek ilerler. Bu yerleşim, cihaz boyunca sıcaklık farkının dengeli kalmasına yardımcı olur ve soğuk akışkanın çıkış sıcaklığının, sıcak akışkanın çıkış sıcaklığından daha yüksek bir değere ulaşmasına imkan tanır. Paralel akışta ise her iki akışkan aynı uçtan girip aynı yöne akar. Bu durum giriş bölgesinde ani bir sıcaklık dengelenmesi yaratsa da çıkışta yüksek yaklaşım sıcaklıklarına ulaşamaz. Karşıt akışlı bir eşanjör tasarımında yüzey alanı çok daha verimli kullanılır.
Isı transferinin önündeki en büyük engel, metal cidarın hemen üzerinde oluşan durağan sınır tabakadır. Akışkanın hızı bu tabakanın kalınlığını doğrudan etkiler. Düşük hızlarda akışkan laminer rejimde kalır ve metal duvara ısının ulaşması zorlaşır. Türbülanslı akışa geçildiğinde ise akışkan girdapları sınır tabakayı parçalayarak ısı transferini güçlendirir. Fakat hızı artırmak sürtünmeyi büyüterek pompa basınç kaybını katlar.
Tesislerde işletme basıncı, akışkan cinsi, sıcaklık limitleri ve montaj alanının boyutları ekipman tipinin belirlenmesinde rol oynar. Her endüstriyel model, farklı proses şartlarına uyum sağlayacak mekanik ayrıntılarla donatılmıştır.
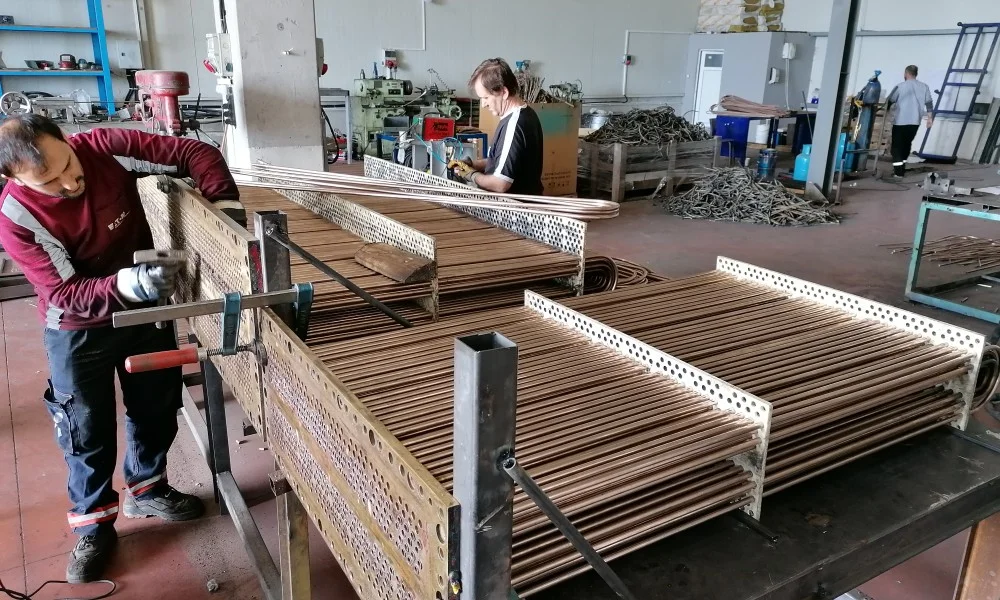
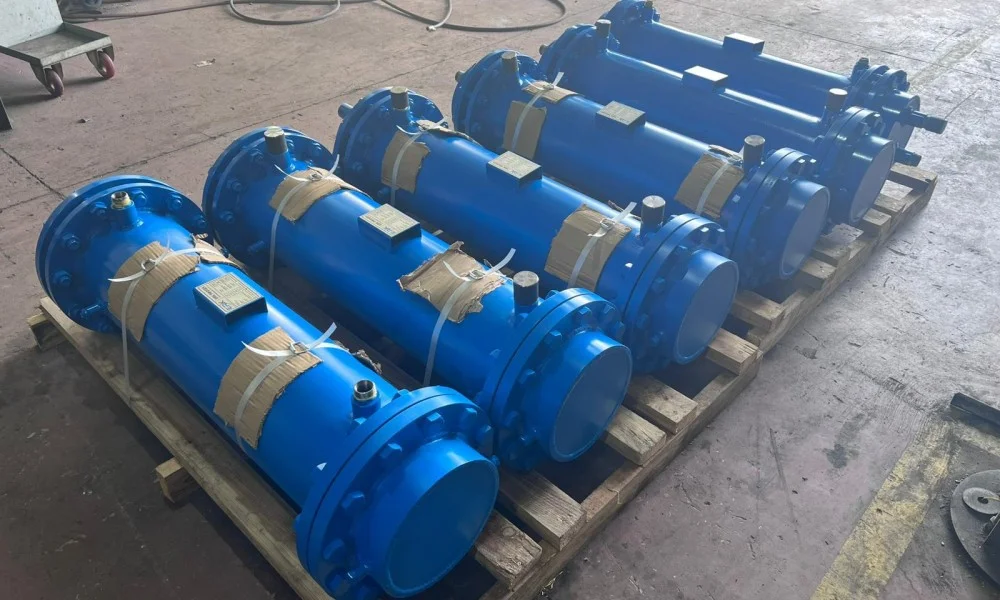
Ağır sanayi hatlarında ve rafinerilerde en sık tercih edilen gövde borulu eşanjör, silindirik bir dış gövde içine yerleştirilen boru demetinden oluşur. Akışkanlardan biri boruların içinden geçerken, diğeri gövde içinde boruların dış yüzeyine çarparak ilerler. Gövde içerisine yerleştirilen şaşırtma levhaları, akışkanı boru demetine dik açıyla yönlendirerek türbülansı artırır. Bu modeller 30 bar üzeri basınçlara ve 300 derecenin üzerindeki çalışma sıcaklıklarına karşı yüksek mekanik direnç gösterir. Kirli, kireçli veya tortulu suların dolaştığı hatlarda boru içlerinin mekanik harbilerle temizlenebilmesi önemli bir kolaylıktır. Buna karşılık borulu modeller tesis zemininde geniş alan kaplar. Temizlik için geniş alan gerekir. Boru demetini gövdeden dışarı çekebilmek adına ekipmanın önünde en az kendi boyu kadar bir servis koridoru bırakılmalıdır.
Üzerinde dalgalı kanallar bulunan ince metal plakaların ardışık dizilmesiyle üretilen plakalı eşanjör modelleri, kompakt ölçüleriyle öne çıkar. Sıcak ve soğuk akışkan, plaka aralıklarındaki dar kanallardan zıt yönlerde geçerek ince bir film tabakası oluşturur. Plakaların balıksırtı deseni, düşük akış hızlarında dahi güçlü bir türbülans yaratarak borulu sistemlere kıyasla üç kata varan yüksek ısı transfer katsayıları sağlar. Modüler kaset yapısı sayesinde ilerleyen dönemde plaka eklenerek kapasite artışı yapılabilir. Ancak plakalı sistemlerin dayanımı conta malzemeleriyle sınırlıdır. Nitril veya EPDM contalar yüksek sıcaklıkta ve kimyasal buharlar altında elastikiyetini kaybederek sertleşir. Contalar yüksek sıcaklıkta zayıflar. Ayrıca kanalların dar olması, kaba partikül içeren sularda hatların hızla tıkanmasına yol açar.
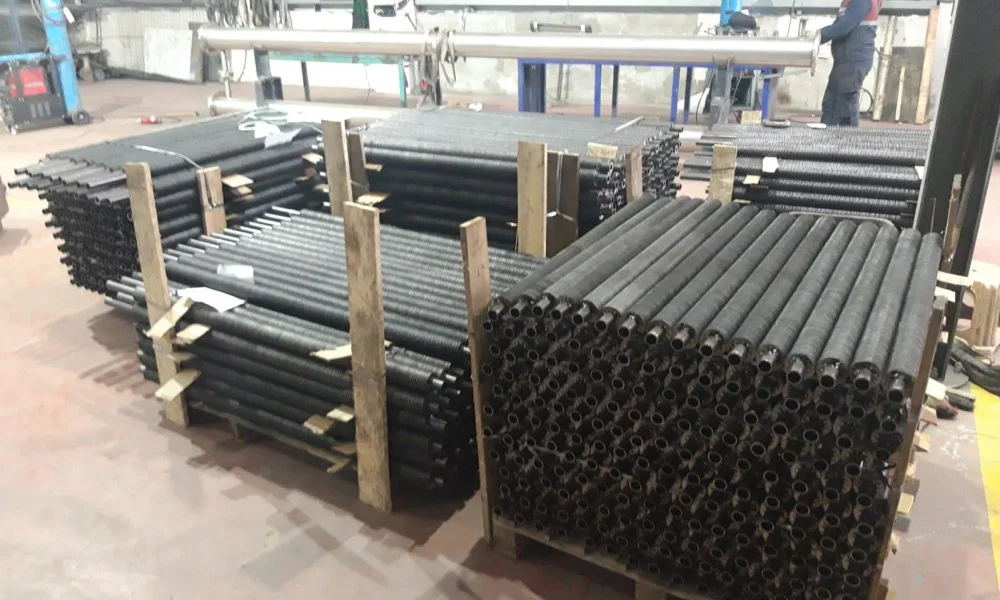
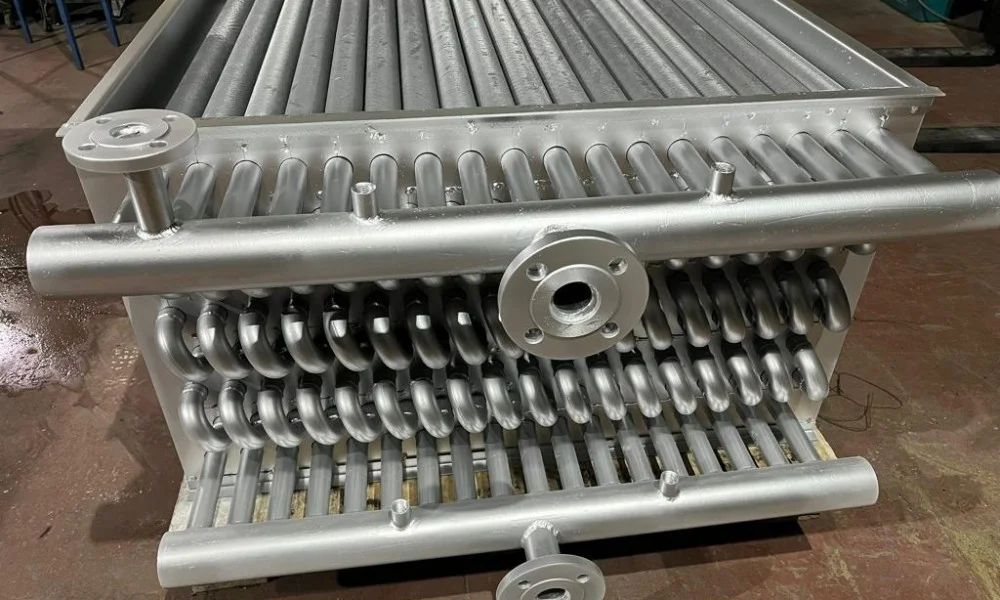
Sıvı ile gaz fazları arasında ısı alışverişi yapılması gereken durumlarda, gaz tarafının zayıf iletimini telafi etmek amacıyla serpantinli yapılar tercih edilir. Havanın ısıl iletkenliği oldukça düşüktür. Bu fiziksel kısıtı gidermek için boruların dış yüzeyine spiral ya da pul dizme yöntemiyle kanatçıklar sarılır ve transfer alanı genişletilir. Serpantin boru büküm esnekliği, fırın içleri, kurutma kanalları ve daldırma tankları gibi dar hacimlere kolayca yerleşim sağlar. Karbon çelik, paslanmaz çelik ya da bakır borular üzerine alüminyum veya çelik kanatların sıkıca sarılmasıyla temas güçlendirilir. Kanatlı serpantinlerin zayıf yönü, kanat aralarında biriken toz ve kül birikintilerinin temizlenme zorluğudur. Yüksek debili fanların çalıştığı hatlarda kanat temizliği aksatılırsa hava debisi düşer ve sistem ısıtma görevini tam olarak yapamaz.
Termal ekipman seçiminde yalnızca ısı transfer yüzeyini hesaplamak yeterli değildir; hidrolik kayıplar ve akışkanın korozyon etkisi de işletme güvenliği açısından hesaba katılmalıdır.
Boru ya da plaka içindeki akış hızı, ısı transfer katsayısını yukarı çekerken sürtünme kaynaklı basınç kaybını hızın karesi oranında büyütür. Hızın çok düşük seçilmesi boru cidarında birikintilerin tutunmasını kolaylaştırır ve laminer akış nedeniyle verimi düşürür. Hızın kontrolsüz yükseltilmesi ise tesisin pompalarına binen yükü artırarak elektrik sarfiyatını kabartır. Endüstriyel tesislerde kabul edilebilir basınç düşüşü sınırı çoğunlukla 0,3 ile 0,6 bar seviyesinde tutulur. Bu değer aşıldığında hat debisi düşer ve ekipman hedeflenen enerji transferini yapamaz hale gelir. Yüksek hız boruları aşındırır. Özellikle aşındırıcı mineral içeren sularda 2,5 m/s değerinin üzerine çıkan hızlar, boru dirseklerinde ve ayna girişlerinde erken delinmelere sebep olur.
Kuyu suyu, soğutma kulesi suyu veya kimyasal atık hatlarında dolaşan akışkanlar boru yüzeyinde kireç, balçık ve pas katmanı bırakır. Isı transferine direnç gösteren bu tortu tabakası, tasarım aşamasında kirlenme faktörü değeri olarak denkleme dahil edilir ve yüzey alanına belirli oranda ekleme yapılır. Sahada yapılan yaygın bir yanlış, ekipmanı garantiye alma düşüncesiyle haddinden fazla geniş yüzey alanı seçmektir. Fazla yüzey kirlenmeyi hızlandırabilir. Çünkü aşırı büyük seçilen bir eşanjör ünitesinde operatörler hedef sıcaklığı korumak için kontrol vanasını kısar; kısılan debi akış hızının düşmesine, hızın düşmesi ise tortu katmanının yüzeye daha çabuk yapışmasına yol açar. Kirlilik faktörü, su analizleri dikkate alınarak dengeli belirlenmelidir.
Akışkanın kimyasal bileşimi, asitlik derecesi ve içerdiği çözünmüş mineraller gövde malzemesinin ömrünü doğrudan belirler. Nötr su hatlarında karbon çelik borular ekonomik bir tercihken, korozif ortamlarda veya hijyen gerektiren gıda hatlarında 304 ya da 316L kalite paslanmaz çelik kullanılır. Klorür paslanmaz çeliği deler. Sıcaklığın 60 dereceyi aştığı ve klorür iyonlarının bulunduğu sularda standart östenitik paslanmaz çeliklerde korozyon çatlağı gelişir; bu tür hatlarda titanyum veya nikel alaşımlı borulara yönelmek gerekir. Cidar kalınlığı belirlenirken basınca dayanım gözetilmeli, aynı zamanda kalın metal etinin ısı iletimine getireceği direnç unutulmamalıdır.
Endüstriyel hatlarda çalışan bir eşanjör, periyodik olarak mekanik ve kimyasal kontrollerden geçirilmediğinde verim kaybı kaçınılmaz hale gelir. Boru demetlerinde ya da plaka kanallarında biriken kireç ve tortu, metal yüzeyi kaplayarak ısı alışverişini yavaşlatır. Tesislerde planlı bakım dönemlerinde şu kontrollerin titizlikle uygulanması beklenmedik duruşları engeller:
Düzenli kontrol masrafları önler. Sahada uygulanan kimyasal yıkama yöntemi, ekipmanı yerinden sökmeden kireç birikintilerini çözmek adına sıkça kullanılır. Ancak paslanmaz çelik gövdeye sahip bir ünitede hidroklorik asit gibi klor bazlı kimyasallar kullanmak, yüzeydeki koruyucu pasif tabakayı aşındırır. Bu durum boru cidarlarında noktasal delinmelere neden olur. Mekanik temizlik esnasında ise boru iç yüzeyini çizen sert çelik fırçalar yerine pirinç teller veya polimer harbiler tercih edilmelidir; zira yüzeyde oluşacak en küçük çizik kireç kristallerinin tutunması için zemin oluşturur.
İşletmelerde görev yapan ısı değiştiricilerin proje kapasitesini yakalayamamasının temel nedenlerinden biri montaj ve operasyon kusurlarıdır. Sistemin borulama aşamasında hat içerisinde hava kalması, metal yüzey ile akışkan temasını kesen yalıtkan bir perde yaratır. Hava kabarcıkları ısı geçişini engeller. Cihazın tepe noktalarına otomatik hava tahliye pürjörleri takılmadığında, boru demetinin üst sıraları atıl kalarak ısı transfer alanı daralır. Buhar uygulamalarında ise kondensat tahliyesinin aksaması boruların içine su dolmasına yol açar; bu durum yoğuşma ısısının aktarılmasını engellediği gibi koç darbesi yaratarak boru aynalarını deforme eder.
Operatörlerin sıcaklık kontrolünü sağlamak amacıyla debiyi ana vana üzerinden kısması da sık rastlanan bir hatadır. Vana kısıldığında eşanjör içindeki akışkan hızı kritik türbülans seviyesinin altına düşer. Hızın azalmasıyla birlikte sınır tabaka kalınlaşır ve sıcak hatta yerel kaynamalar ya da tortulaşmalar başlar. Debi kontrolü yapılacaksa ana vanayı kısmak yerine üç yollu kontrol vanalarıyla baypas hattı üzerinden yönlendirme yapılmalıdır. Hızlı açılıp kapanan aktüatörlü vanalar da boru demetlerinde ani basınç dalgalanmaları üreterek kaynak dikişlerinde sızıntılara sebep olur.
Isı transferi ekipmanı satın alırken yalnızca ilk teklif tutarına odaklanmak, uzun vadeli tesis işletmesinde yanıltıcı sonuçlar doğurur. Pompa elektrik sarfiyatı, conta yenileme maliyetleri, kimyasal temizlik giderleri ve plansız duruşların getirdiği üretim kayıpları ekipmanın etiket fiyatını birkaç yıl içinde geride bırakır. Bu nedenle yatırım kararı verilirken ilk satın alma bedeli ile birlikte on yıllık toplam işletme maliyeti masaya yatırılmalıdır. Akışkanın korozyon potansiyeli, mevsimsel sıcaklık dalgalanmaları ve gelecekteki kapasite artış gereksinimleri teknik şartnamede eksiksiz yer almalıdır. Ucuz gövde yüksek işletme faturası getirir.
Endüstriyel hatların gerçek saha dinamiklerini karşılayan doğru ekipman tasarımı titiz bir mühendislik yaklaşımı gerektirir. Üçgen Enerji Sistemleri, borulu eşanjör ve serpantin imalatındaki üretim tecrübesiyle tesislerin proses koşullarına özel çözümler geliştirir. Tesisinizde devreye alacağınız ısı değiştirici sisteminde debi, kirlenme payı ve malzeme dayanımını bir arada değerlendirerek doğru adımlarla ilerlemeniz yatırımınızın değerini korur.