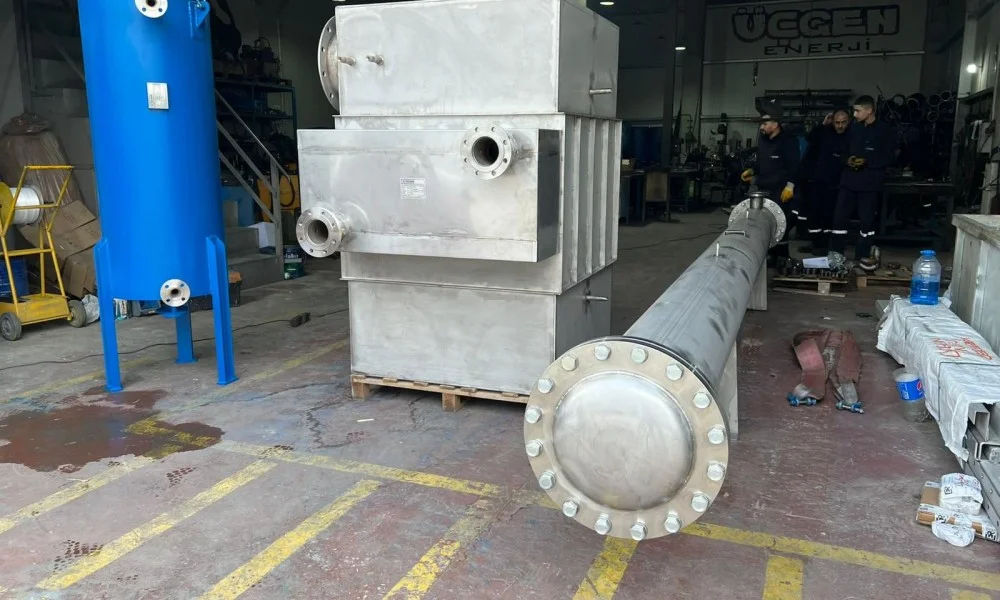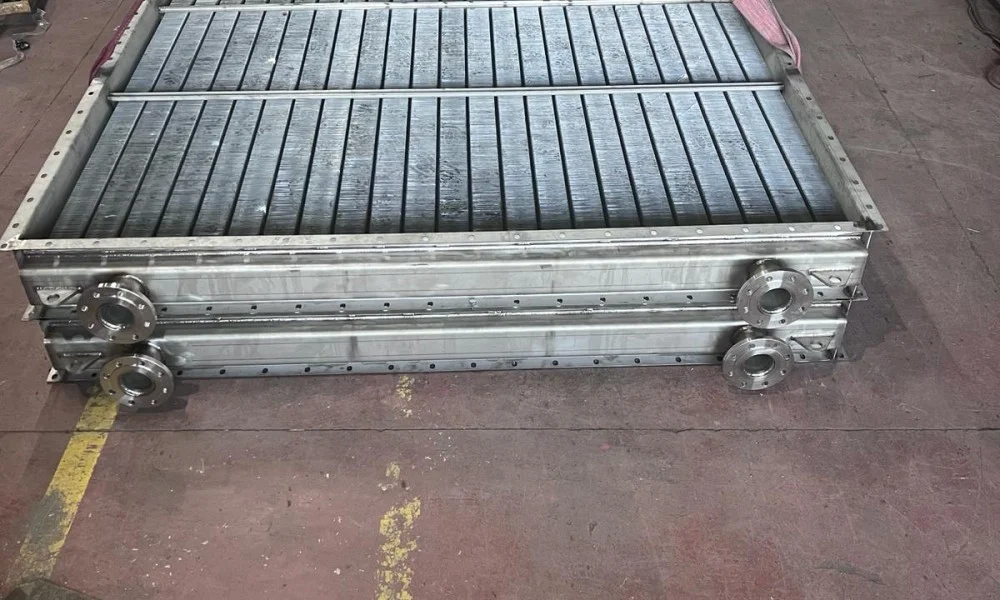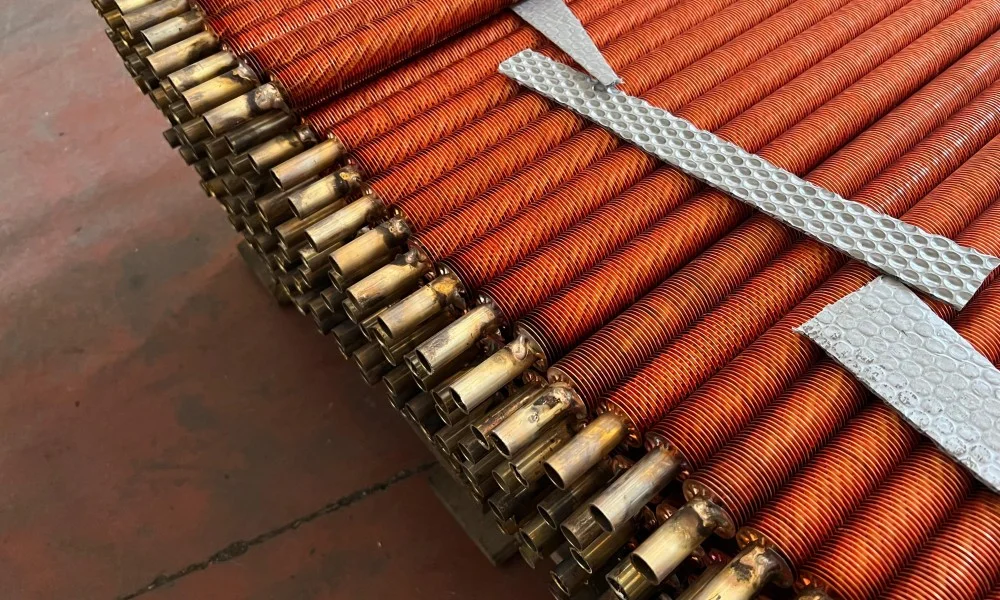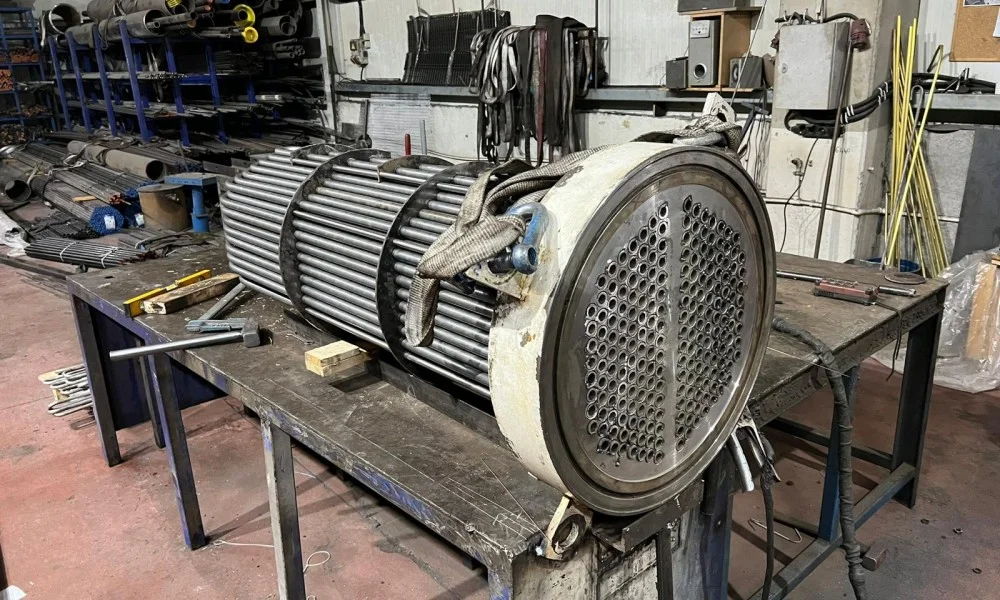
Proses hattında çıkış sıcaklığının aniden düşmesi ya da gövde drenaj vanasından beklenmedik bir akışkan karışımı gelmesi, fabrikalarda üretimi anında sekteye uğratır. Ağır proses koşullarında aralıksız çalışan bir borulu eşanjör, boru demetinden ayna kaynaklarına kadar pek çok noktada yoğun mekanik ve termal yüke maruz kalır. Çoğu işletme arızayı ancak borular delinip ürün soğutma suyuna karıştığında fark eder. Oysa basınç dalgalanmaları, debi kayıpları ve küçük sıcaklık sapmaları, yaklaşan hasarın haberini günler öncesinden verir. Bu mekanik bozulmaların kök nedenlerini doğru okumak, duruş sürelerini kısaltırken yüksek revizyon masraflarının da önüne geçer.
Borulu Eşanjörlerde En Sık Görülen Arıza Belirtileri
Saha teknisyenlerinin işletme esnasında karşılaştığı ilk işaret genellikle sıcaklık ve debi göstergelerindeki dengesizliktir. Isı transfer yüzeylerinde oluşan direnç nedeniyle akışkan hedeflenen rejim değerine ulaşamaz ve arkasındaki üretim hattını yavaşlatır. Giriş ve çıkış manometreleri arasındaki basınç farkının kademeli olarak yükselmesi, boru demeti içindeki akış kanallarının daraldığını gösterir. Pompa basma basıncı artmasına rağmen debinin düşmesi boru içlerinde veya perdeler arasında bir tıkanıklık oluştuğuna işaret eder. Bu durum boru içi hızları değiştirir. Hız değişimleri proses dengesini bozar.
Bir diğer belirgin arıza belirtisi ise borulu eşanjör gövdesinden gelen anormal metalik sesler ve titreşimdir. Yüksek hızla gövdeye giren akışkanın yönlendirme perdeleri arasından geçerken oluşturduğu girdaplar, boruların birbirine ya da perde saclarına çarpmasına yol açar. Gözle yapılan kontrollerde flanş diplerinde görülen pas lekeleri, damlamalar veya gövde üzerindeki terlemeler de contaların veya boru ayna bağlantısının esnediğini kanıtlar. Örneğin soğutma kulesine bağlı bir hatta yağ ya da solvent kokusu yayılıyorsa boru demetinde bir sızıntı olduğu aşikardır. Benzer biçimde kazan besleme suyunda iletkenliğin aniden yükselmesi, yüksek basınçlı proses akışkanının su devresine karıştığını gösterir. Erken teşhis büyük masrafları önler.
Borulu Eşanjör Borularında Delinme ve Sızıntı Nedenleri
Boru demetindeki tek bir delik bile proses tarafındaki kimyasalın soğutma suyuna karışmasına ve üretimin tamamen durmasına yeter. Sanayi tesislerinde kullanılan borulu eşanjörlerin maruz kaldığı fiziksel zorlanmalar, boru cidarlarını kademeli olarak inceltir. Bu hasarlar çoğunlukla birden fazla mekanik ve kimyasal etkinin birleşmesiyle meydana gelir. Boru et kalınlığı zayıfladığında sistem içindeki basınç boruyu hızla patlatır.
Akış Kaynaklı Titreşim ve Mekanik Yorulma
Gövde tarafına yüksek debiyle giren akışkan, boru demetine çarptığında boruların doğal titreşim frekansıyla çakışan girdaplar üretir. Giriş nozulunun hemen altına uygun bir çarpma plakası konulmadığında borular doğrudan gelen akışkanın darbesini karşılar. Ayrıca yönlendirme perdeleri arasındaki mesafenin gereğinden geniş bırakılması boruların orta kısımlarında esneme payı yaratır. Sürekli sallanan borular perde deliklerinin keskin kenarlarına sürterek dıştan aşınır. Malzemenin yorulması sonucu borularda enine çatlaklar oluşur. Hasar genellikle giriş boğazına en yakın boru sıralarında görülür. Titreşim boruyu hızla deler.
Korozyon ve Erozyon Aşınmaları
Akışkanın kimyasal bileşimi ve çalışma sıcaklığı metal yüzeylerdeki aşınma sürecini doğrudan belirler. Soğutma suyunda bulunan klorür iyonları ve çözünmüş oksijen, paslanmaz çelik borularda dahi çukurcuk korozyonuna yol açarak gözenekler açar. Asidik veya bazik akışkanlarla çalışan borulu eşanjör gövdelerinde homojen korozyon cidar kalınlığını günden güne inceltir. Boru ile ayna sacının birleştiği dar boşluklarda akışkanın durgunlaşması aralık korozyonunu başlatır. Kimyasal aşınmanın yanında akışkandaki kum, tortu ve metal parçacıkları boru iç yüzeyini zımpara gibi aşındırır. Bu erozyon aşınması özellikle boru giriş ağızlarında ve daralan kesitlerde yoğunlaşır. Cidar kalınlığı incelen boru delinecektir.
Boru Ayna Bağlantılarında Gevşeme
Boruların ayna sacına bağlandığı makinato sıkma bölgeleri ve kaynak dikişleri, sistemin mekanik açıdan en hassas bölgeleridir. Isınma ve soğuma döngüleri esnasında ayna sacı ile boruların farklı oranlarda genleşmesi, makinato ile sağlanan sıkılığın zamanla bozulmasına yol açar. Borulu eşanjörde ayna dikişlerinden sızmaya başlayan akışkan, kısa süre içinde iki farklı devrenin birbirine karışmasına neden olur. Kaynaklı imalatlarda ise yetersiz kaynak nüfuziyeti veya gaz gözenekleri mikro çatlakların hızla ilerlemesine zemin hazırlar. Mekanik sarsıntılar bağlantıyı koparır.
Borulu Eşanjör Verimini Düşüren Tıkanma ve Kirlenme Problemleri
Isıl verimin düşmesi her zaman boruların mekanik olarak kırıldığı anlamına gelmez; yüzey kirlenmesi de benzer ağır sonuçlar doğurur. Fabrikalarda borulu eşanjör devrelerinde biriken katı katmanlar, metalin iletkenliğini körelterek yakıt ve enerji sarfiyatını yükseltir. Akışkanın taşıdığı partiküller boru cidarında bir yalıtım tabakası gibi davranır. Termal tasarımda kirlilik faktörü hesaba katılır ancak sahada bu sınır aşıldığında ısı geçiş katsayısı yarı yarıya düşer. Kirlilik gövde ve boru tarafında farklı mekanizmalarla gelişir.
Gövde Tarafında Tortu ve Kireç Birikimi
Gövde tarafındaki akışkan perdeler arasından geçerken kör noktalarda ve düşük hızlı bölgelerde durgunluk oluşur. Bu durgun bölgelerde taşınan askıdaki katı maddeler ve çamur tortuları perde diplerine ve boru demetinin alt kısımlarına çöker. Sert kuyu suyu veya şartlandırılmamış soğutma kulesi suyu kullanılan sistemlerde kalsiyum ve magnezyum tuzları boru dış yüzeyinde taşlaşır. Kireç tabakası ısıl iletkenliği metalin katbekat altına düşürür. Temizlenmeyen kireç tabakası boru yüzeyinde lokal aşırı ısınmalara sebep olur. Bu durum boru malzemesinin dayanım limitini aşağı çeker. Isıl verim hızla çöker.
Boru İçi Biyolojik Çökeltiler ve Çamurlaşma
Açık soğutma kulelerinden beslenen borulu eşanjör sistemlerinde yosun, bakteri ve mantar oluşumu boru içlerini daraltır. Biyofilm tabakası boru iç cidarına yapışarak askıdaki çamur partiküllerinin yüzeye tutunmasını kolaylaştırır. Boru kesiti daraldıkça sürtünme direnci artar ve devridaim pompaları aşırı elektrik çekmeye başlar. Biyolojik birikintilerin altında oksijensiz ortam korozyonu gelişir. Bu durum paslanmaz çelik malzemelerde dahi mikro delinmelere zemin hazırlar. Borularda oluşan biyolojik kirlilik yalnızca ısı transferini kesmekle kalmaz, boru ömrünü de tüketir.
Termal Gerilmeler ve Yanlış İşletme Koşulları
Sabit aynalı sistemlerde borular ile dış gövde sacı aynı sıcaklığa ulaşamaz. İki parça arasındaki sıcaklık farkı büyüdüğünde oluşan genleşme farkı devasa çekme ve basma gerilmeleri doğurur. Eğer gövde üzerine uygun bir genleşme körüğü yerleştirilmemişse, borular eksenel yönde bükülür ya da ayna dikişlerinden yırtılır. Günde birkaç kez durup kalkan tesislerde boruların sürekli genleşip büzülmesi malzemenin esneme sınırını zorlar. Tesis ilk devreye alınırken vanaların dikkatsizce ve hızla açılması bu ısıl şoku tetikler. Soğuk boru demetine aniden yüz elli derecelik buhar verilmesi malzemenin esneme payını tüketir. Isıl şok metali yorar.
Buhar hatlarındaki kondenstop arızaları ve yetersiz drenaj hatları koç darbesi tehlikesini beraberinde getirir. Boru hattında biriken soğuk kondens suyunun yüksek buhar hızıyla sürüklenip ayna yüzeyine ve boru ağızlarına çarpması, çekiç darbesi etkisi yaratır. Bu darbe perçinleri gevşetir, kaynak dikişlerini çatlatır ve boru ağızlarını ezer. Ayrıca borulu eşanjör işletilirken basıncın aniden dalgalanması conta yuvalarını da bozar. Hatalı devreye alma adımları sağlam ekipmanı bile saatler içinde devre dışı bırakabilir.
Borulu Eşanjör Arızalarını Önleyen Bakım ve Onarım Yöntemleri
Arızaların önüne geçmek için plansız duruşları beklemek yerine periyodik kontrol adımlarını sahada uygulamak gerekir. Doğru bakım stratejisi, borulu eşanjörün hizmet ömrünü uzatırken ağır revizyon masraflarını bertaraf eder. Saha uygulamasında öne çıkan temel yöntemler şu şekilde sıralanır:
- Hidrostatik basınç testiyle gövde ve boru devreleri işletme basıncının bir buçuk katında denenerek mikro sızıntılar tespit edilmelidir. Bu test özellikle bakım sonrası montaj güvenliğini doğrulamak için vazgeçilmez bir kontroldür.
- Boru içindeki kireç ve tortu birikintilerini sökmek için uygun korozyon inhibitörü içeren kimyasallarla sirkülasyonlu yıkama yapılmalıdır. Yıkama sırasında kimyasalın ana metali aşındırmaması için temas süresi ve pH dengesi titizlikle takip edilir.
- Boru içi erozyon ve kirlilik kontrolünde yüksek basınçlı su jetleri mekanik fırçalarla birlikte uygulanmalıdır. Su jeti basıncının boru iç cidarını çizmeyecek ve kaplamasını zedelemeyecek seviyede tutulması şarttır.
- Delinen boruların geçici olarak izole edilmesi için konik pirinç veya paslanmaz körleme tapaları takılabilir. Ancak toplam boru sayısının yüzde onundan fazlasını körlemek ısı transferini ve akış dengesini ciddi biçimde bozar.
- Tahribatsız muayene kapsamında girdap akımları testi yapılarak boru cidar kalınlıkları taranmalıdır. Bu yöntem dışarıdan bakıldığında görünmeyen iç çatlakların ve korozyon çukurlarının erken aşamada keşfedilmesini sağlar.
Her bakım yönteminin sınırları bulunur. Körleme işlemi arızayı geçici olarak öteler ama kalıcı bir çözüm sunmaz; körlenen boru sayısı arttıkça pompa hattındaki hidrolik direnç hızla yükselir. Kimyasal temizlikte ise yanlış asit seçimi boru cidarını beklenmedik biçimde tüketebilir. Bu sebeple saha işlemlerinin malzeme yapısıyla tam uyumlu olarak yürütülmesi gerekir.
Borulu Eşanjör Sistemlerinde Uzun Ömürlü İşletme Yaklaşımları
Doğru malzeme seçimi ve proses hesaplamaları imalat aşamasında yapılmadığı sürece sahadaki en titiz bakım dahi arızaların önüne geçemez. Akışkanın korozif özelliklerine göre titanyum, dubleks paslanmaz veya bakır nikel alaşımların tercih edilmesi işletme ömrünü doğrudan belirler. Borulu eşanjör montajında boru tesisatından kaynaklanan mekanik yüklerin gövde flanşlarına binmemesi için esnek kompansatörler kullanılmalıdır. Ayrıca sistem devreye alınırken vanalar kademeli açılmalı, sıcaklık ve basınç artışı zamana yayılmalıdır. Operatör eğitimleri hataları azaltır.
Endüstriyel tesislerde termal sürekliliği sağlamak, sahadaki proses şartlarına özel mühendislik çözümleri gerektirir. Borulu eşanjör imalatı ve tasarımında uzmanlaşan Üçgen Enerji Sistemleri, tesislerin ihtiyaç duyduğu özel demet revizyonlarını ve yedek parça gereksinimlerini teknik standartlara tam uyumla karşılar. Tesisinizdeki ısı değiştirici arızalarını kalıcı olarak gidermek için boru demeti yenileme ve kapasite artışı adımlarını uzman kadroyla planlayabilirsiniz.