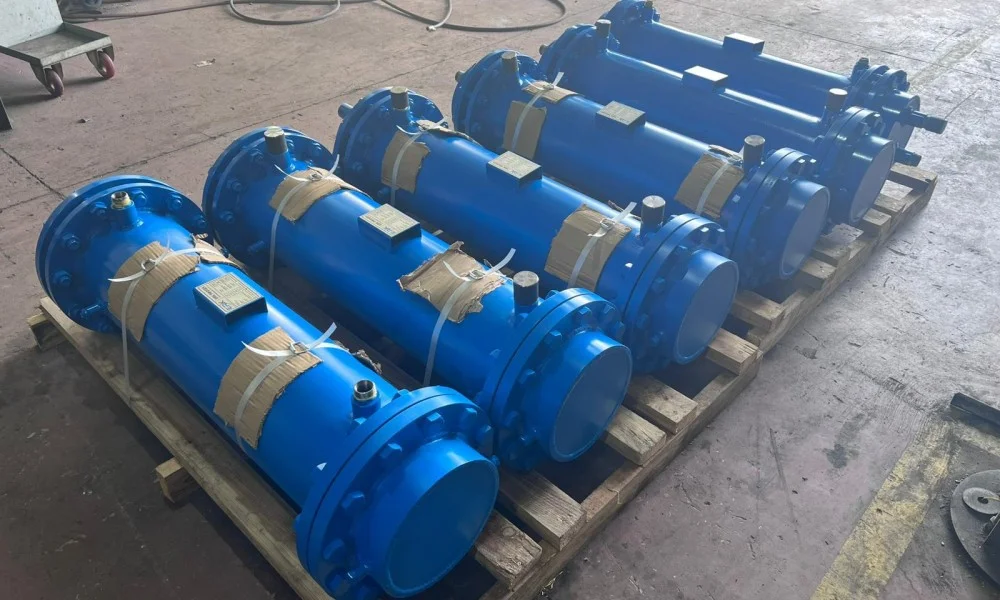
Endüstriyel tesislerde proses sürekliliği ve enerji maliyetlerini dengede tutmanın yolu, doğru kurgulanmış bir ısı transfer sisteminden geçer. Bu noktada ısıtma eşanjörü imalatı, fabrikanın buhar, sıcak su veya termal yağ hatlarındaki enerjiyi doğrudan üretime aktaran temel mühendislik sürecidir. Kazandan çıkan enerjiyi tüketim noktasına ulaştırırken yaşanan her derece kayıp, doğrudan yakıt faturasına yansır. İşletmeler çoğu zaman üretim kapasitesini artırmak için yeni kazan yatırımı yapmayı düşünür. Oysa doğru projelendirilmiş bir ısı değiştirici, mevcut yakıt tüketimini değiştirmeden proses verimini belirgin şekilde yükseltebilir. Sistemin başarısını belirleyen temel unsur cihazın etiketindeki teorik güç değil; sahadaki akışkan hızları, sıcaklık rejimleri ve mekanik dayanım dengesidir.
Isıtma Eşanjörü İmalatında Temel Termodinamik Prensipler
Bir ısı değiştiricinin kağıt üzerindeki verimi ile sahadaki performansı arasındaki fark, termodinamik kabullerin gerçek çalışma koşullarıyla ne kadar örtüştüğüne bağlıdır. Isı transferi, sıcak akışkandan soğuk akışkana doğru gerçekleşirken iki temel parametre üzerinden şekillenir: toplam ısı geçiş katsayısı ve logaritmik ortalama sıcaklık farkı. Mühendislik hesaplarında bu değer LMTD değeri olarak tanımlanır. Akış düzeni burada belirleyicidir. Karşıt akışlı tasarımlarda iki akışkan zıt yönlerde hareket eder. Bu durum sıcaklık farkını transfer yüzeyi boyunca yüksek tutarak daha küçük bir gövdede daha yüksek enerji geçişi sağlar. Paralel akışlı sistemlerde ise akışkanlar aynı yönde ilerler ve çıkış sıcaklıkları birbirine yaklaşır. Özel proses gereksinimleri haricinde endüstriyel tesislerde nadiren tercih edilir.
Akışkan hızı arttıkça yüzeydeki sınır tabaka incelir ve ısı transfer katsayısı yükselir. Fakat bu hızlanma, boru içindeki sürtünmeyi ve buna bağlı basınç kaybını katlayarak artırır. Yüksek basınç kaybı, tesisin sirkülasyon pompalarının daha fazla elektrik tüketmesi ve hatlarda aşınma riskinin doğması demektir. Isıtma eşanjörü imalatında hesaba katılması gereken ilk değişken, pompaj maliyeti ile ısı transfer kazancı arasındaki bu dengedir. Boru çapları, boru dizilim geometrisi ve gövde içindeki akış yönlendirici perdelerin aralıkları bu dengeye göre belirlenir. Türbülans yaratmak istenir ancak aşırı türbülans mekanik yorulmayı hızlandırır. Doğru mühendislik, akışı gereksiz basınç kayıplarına boğmadan gereken transfer katsayısını yakalamaktır.
Endüstriyel İhtiyaçlara Göre Isıtma Eşanjörü Türleri
Farklı endüstriyel prosesler, akışkan özelliklerine ve çalışma basınçlarına göre farklı mekanik gövde tasarımları gerektirir. Tek bir eşanjör tipiyle bütün tesisin ısıtma ihtiyacını karşılamak mümkün değildir. Viskoz bir yağ ile yüksek basınçlı doymuş buharın davranışları tamamen ayrıdır.
Borulu Eşanjör Sistemleri
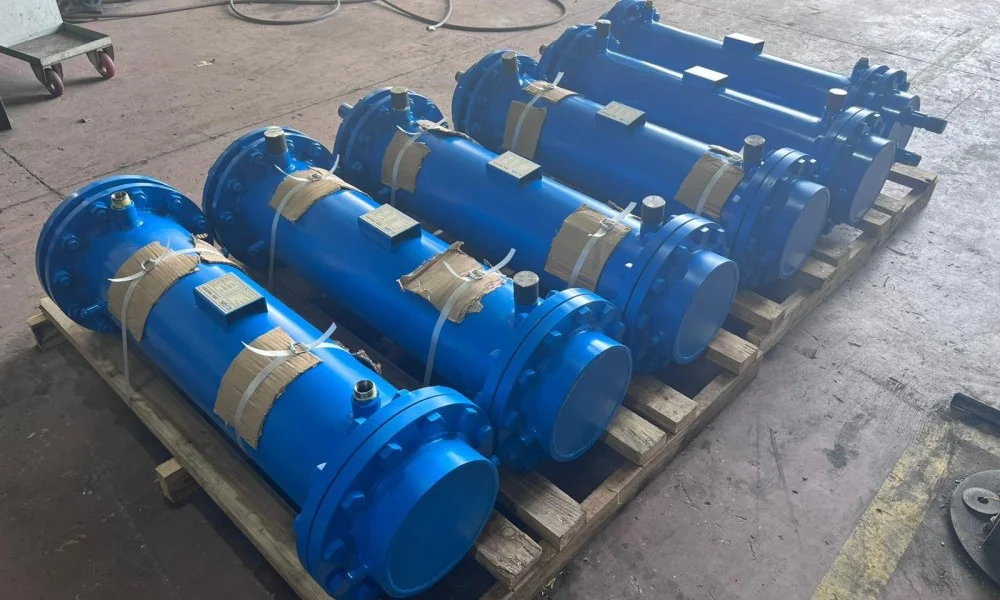
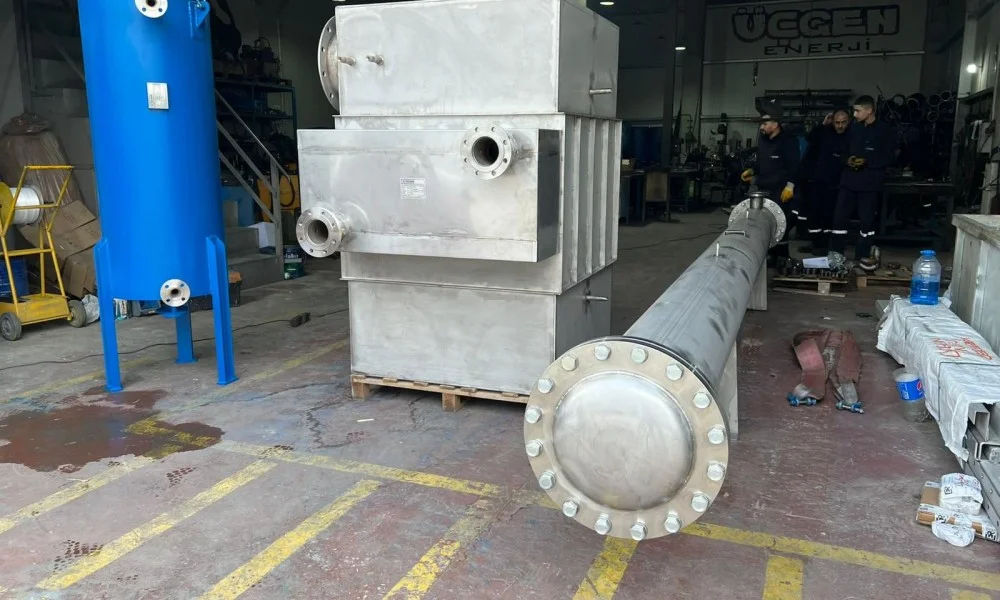
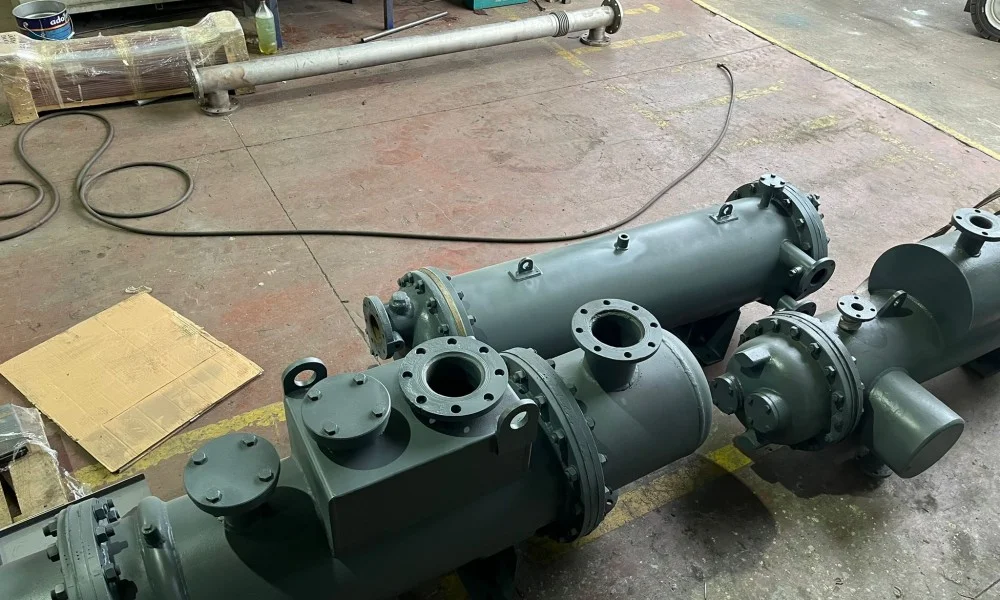
Gövde boru tasarımları, ağır sanayi koşullarında yüksek basınç ve sıcaklık gerektiren proseslerde ısıtma eşanjörü imalatının omurgasını oluşturur. Genellikle silindirik bir gövde içerisine yerleştirilen düz veya U şeklindeki boru demetlerinden meydana gelir. Akışkanlardan biri boruların içinden akarken, diğeri gövde tarafında boruların etrafından dolaşır. Bu sistemlerin en büyük gücü 100 barı aşan basınçlara ve 400 santigrat dereceyi geçen sıcaklıklara dayanabilmesidir. Temizlik veya boru değişimi gerektiğinde boru demetinin gövdeden dışarı çekilebilmesi bakım süreçlerini hızlandırır. Gövde borulu üniteler büyük yer kaplar. Tesis yerleşiminde boru demeti uzunluğu kadar servis boşluğu bırakılması şarttır; aksi halde boru değişimi imkansız hale gelir.
Serpantinli Isıtıcı Üniteler
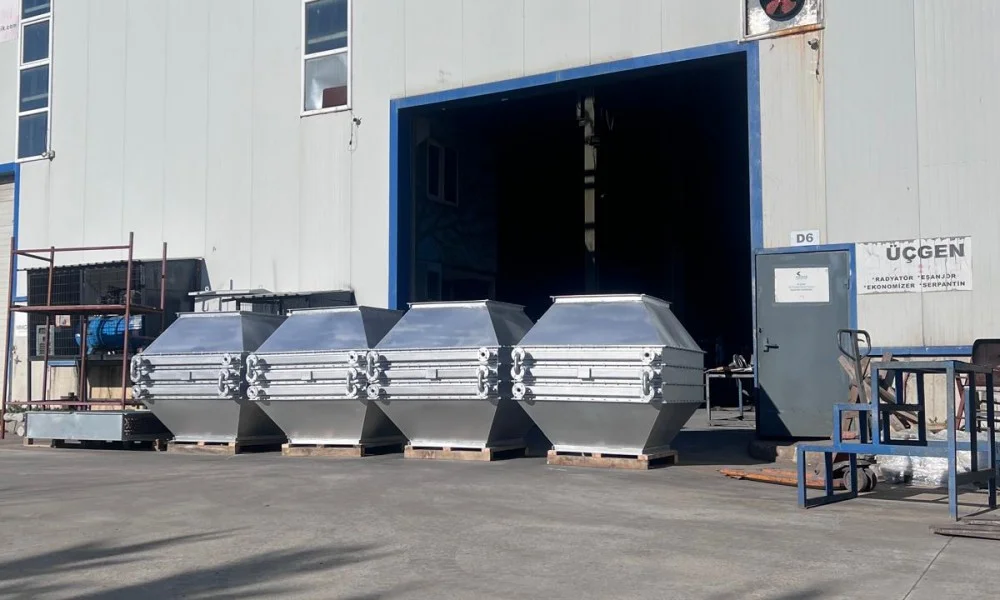
Hava veya gaz ısıtma uygulamalarında boru yüzey alanını genişletmek amacıyla kanatlı boruların kullanıldığı sistemlerdir. Serpantin imalatı, özellikle baca gazı geri kazanımı, kurutma fırınları ve havalandırma santrallerinde birincil ısıtma çözümü olarak öne çıkar. Düz borunun dışına sarılan veya geçirilen helisel ya da pul kanatlar, hava tarafındaki düşük ısı transfer katsayısını dengeler. Kanat geometrisi ve boru adımı uygulamanın toz yüküne göre seçilmelidir. Tozlu veya lifli gaz hatlarında sık kanat yapısı kısa sürede tıkanır ve hava debisini düşürür. Bu tip hatlarda seyrek kanat adımı seçilerek mekanik temizlik imkanı korunmalıdır.
Plakalı Isıtma Eşanjörleri
Üzerinde özel kanallar bulunan dalgalı metal plakaların birbirine paralel sıkıştırılmasıyla oluşan kompakt cihazlardır. Akışkanlar dar aralıklardan zıt yönlerde geçer ve ince plaka et kalınlığı sayesinde ısı transfer katsayısı borulu ünitelere göre belirgin şekilde yüksek çıkar. Az yer kaplaması ve kapasite artışının plaka eklenerek kolayca yapılabilmesi önemli bir kolaylıktır. Diğer taraftan contalı plakalı sistemler 160 derecenin üzerindeki sıcaklıklarda veya yüksek buhar basınçlarında conta deformasyonu yaşayabilir. Conta malzemesinin kimyasal uyumu dikkatle incelenmeli, aşındırıcı ve tortulu akışkanlarda lehimli tipler yerine sökülebilir contalı yapılar tercih edilmelidir.
Isıtma Eşanjörü İmalatında Malzeme Seçimi ve Korozyon Riski
Malzeme seçimi, bir ısı değiştiricinin çalışma ömrünü belirleyen en hassas aşamadır. Akışkanın kimyasal yapısı, sıcaklık, pH değeri ve klorür derişimi hesaba katılmadan yapılan tercihler, birkaç ay içinde gövdede veya borularda delinmelere yol açar. Doğru alaşımın belirlenmesi, ısıtma eşanjörü imalatının güvenliğini ve toplam sahip olma maliyetini doğrudan tayin eder. Korozyon toleransı baştan hesaplanmalıdır.
İmalat aşamasında akışkan özelliklerine göre sıklıkla değerlendirilen malzeme grupları şunlardır:
- Karbon çeliği, düşük ilk yatırım maliyeti ve yüksek mekanik mukavemet sunar; aşındırıcı olmayan yağ hatlarında ve standart buhar devrelerinde güvenle kullanılır. Korozyon payı bırakılmadığı takdirde nemli ortamlarda hızla et kalınlığı kaybı yaşar.
- AISI 304 kalite paslanmaz çelik, genel korozyon dayanımı gerektiren gıda proseslerinde ve arıtılmış sıcak su devrelerinde yaygın biçimde tercih edilir. Klorür iyonlarının yoğun olduğu sularda oyuklanma korozyonuna karşı direnci zayıftır.
- AISI 316L kalite paslanmaz çelik, düşük karbon ve molibden içeriği sayesinde asidik ortamlarda ve tuzlu proses sıvılarında koruma sağlar. Sıcak buhar hatlarında meydana gelebilecek taneler arası korozyon riskini en aza indirir.
- Bakır ve pirinç alaşımları, yüksek ısıl iletkenlik gerektiren temiz su ve düşük basınçlı ısıtma sistemlerinde verimli sonuçlar verir. Amonyak içeren akışkanlarda veya kükürtlü gaz ortamlarında kesinlikle kullanılmamalıdır.
- Titanyum malzeme, deniz suyu veya yüksek konsantrasyonlu klorür içeren akışkanlar için en dayanıklı seçenektir. Maliyetine rağmen agresif kimyasal ortamlarda aşınma göstermez.
Farklı metallerin bir arada kullanıldığı tasarımlarda galvanik korozyon riski dikkatle yönetilmelidir. Örneğin karbon çelik boru aynası ile paslanmaz boruların birleşim noktalarında elektriksel potansiyel farkı oluşur. Bu noktalarda uygun kaynak dolgu teli seçilmeli ve yüzey pasivasyonu eksiksiz uygulanmalıdır.
Isıtma Eşanjörü İmalatı Sürecinde Tasarım ve Üretim Aşamaları
Endüstriyel standartlara uygun ısıtma eşanjörü imalatı, üretim toleranslarının mikron seviyesinde denetlenmesini gerektirir. Ham sacın tesise girişinden nihai boya ve sevkiyata kadar uzanan hat, katı mühendislik kurallarına dayanır. İmalat yalnızca montajdan ibaret değildir.
Termal ve Mekanik Hesaplamalar
İmalat süreci, proses verilerinin TEMA ve EN 13445 normlarına göre modellenmesiyle başlar. Isı transfer yüzeyi belirlenirken akışkanın kirlenme katsayısı mutlaka hesaba katılır. Temiz su ile kuyu suyunun yüzeyde bırakacağı tortu miktarı aynı değildir; kirlenme faktörü eksik girilirse cihaz altı ay sonra hedef sıcaklığa ulaşamaz. Mekanik hesaplamalarda ise gövde et kalınlığı, boru aynası kalınlığı ve flanş sınıfları çalışma basıncına göre simüle edilir.
Boru Demeti Montajı ve Kaynak İşlemleri
Boru aynasındaki deliklerin hassas delinmesi boru ile ayna arasındaki sızdırmazlığın temelidir. Boru uçları aynaya yerleştirildikten sonra iki aşamalı sabitleme uygulanır: mekanik boru genişletme ve orbital kaynak. Genişletme işlemi boru çapını kontrollü biçimde büyüterek ayna deliğine sıkıca yapıştırır. Ardından boru başları otomatik TIG kaynağı ile aynaya kaynatılır. Manuel kaynak hatalarını önlemek için otomatik makineler tercih edilir. Şaşırtma saclarının borulara temas eden kenarları çapaklardan arındırılmalıdır; aksi takdirde titreşim nedeniyle borularda kesilme meydana gelir. Titreşim kontrolü boru ömrünü belirler.
Basınç Testleri ve Kalite Kontrol
Kaynak ve montajı tamamlanan cihaz hidrostatik basınç testine alınır. Test basıncı standartlar gereği tasarım basıncının 1,5 katı seviyesinde uygulanır. Su ile doldurulan gövde ve boru tarafı belirli bir süre basınç altında bekletilerek manometre düşüşü ve kaynak bölgeleri incelenir. Yüksek güvenlik gerektiren uygulamalarda hidrostatik test öncesinde kaynak dikişlerine sıvı penetrant veya radyografik kontrol yapılır. Sızıntı testi tamamlanmayan hiçbir cihaz sevk edilmez.
Ağır Sanayide Isıtma Eşanjörü Kullanım Alanları
Enerji yoğun sanayi kollarında ısıtma giderleri, toplam işletme maliyetinin büyük kısmını oluşturur. Tekstil boyahanelerinden kimya tesislerine kadar geniş bir yelpazede ısıtma eşanjörü imalatı, atık enerjinin prosese geri kazandırılmasında doğrudan pay sahibidir. Baca gazı, kondens hatları ve sıcak atık sular doğru eşanjör altyapısıyla yeniden değerlendirilir. Her proses kendi akışkan karakterini taşır.
Tesislerde yaygın olarak karşılaşılan ısıtma eşanjörü uygulamaları şunlardır:
- Tekstil sektöründe ramöz makinelerinin bacalarından atılan sıcak gazlar serpantinler yardımıyla toplanarak kumaş yıkama proses suyunu ısıtır.
- Gıda fabrikalarında süt, meyve suyu ve sıvı yağların pastörizasyon hatlarında hijyenik paslanmaz borulu veya plakalı üniteler kullanılır.
- Kimya tesislerinde reaktörlerin sıcaklığını sabit tutmak için yüksek basınçlı termal yağ veya buhar eşanjörleri tercih edilir.
- Enerji santralleri ve endüstriyel kazan dairelerinde ekonomizer imalatı ile baca gazındaki artık ısı kazan besi suyunu önceden ısıtmak için değerlendirilir.
- Otomotiv ve metal yüzey işlem tesislerinde kataforez kaplama ve boya öncesi fosfat banyoları serpantinler yardımıyla belirli sıcaklıkta tutulur.
- Kağıt sanayisinde kurutma silindirlerine giden havanın ısıtılmasında yüksek kapasiteli buhar serpantinleri kullanılır.
Bu proseslerin her birinde kirlilik oranı ve sıcaklık seviyesi farklıdır. Standart katalog ürünleri yerine prosese özel boyutlandırılmış gövde tasarımları seçilmelidir.
Isıtma Eşanjörü İmalatında Verimlilik ve Doğru Boyutlandırma
Mühendislikte yapılan yaygın yanılgılardan biri, güvenlik payını abartarak gereğinden büyük eşanjör seçmektir. Cihazı gereğinden büyük seçmek tasarruf getirmez; verimli bir ısıtma eşanjörü imalatı, tam işletme yüküne göre optimize edilmiş yüzey alanı anlamına gelir. Fazla yüzey alanı ilk yatırım maliyetini artırırken akışkan hızının düşmesine de yol açar. Boru içindeki akış hızı azaldığında akış düzeni türbülanslıdan laminere döner. Sıvının cidarla teması zayıflar ve boru yüzeyinde tortu, kireç tabakası hızla birikir.
Bu durum ters teper. Aşırı büyük seçilen bir eşanjör, borular kirlendiği için birkaç ay sonra doğru boyutlandırılmış bir cihazdan daha verimsiz hale gelebilir. Doğru boyutlandırma yapılırken izin verilen maksimum basınç kaybı ile minimum akış hızı birlikte değerlendirilir. Periyodik mekanik temizlik veya kimyasal yıkama süreçlerinin nasıl yürütüleceği de imalat aşamasında planlanmalıdır. Boru demeti kolay sökülebilen üniteler, uzun vadeli işletme maliyetlerini fark edilir biçimde aşağı çeker.
Tesisiniz İçin Doğru Eşanjör Yatırımını Planlama
Isı transfer sistemlerinde başarı, katalog üzerinden tahmini kapasite seçmekle değil, sahadaki gerçek proses verilerini doğru okumakla başlar. Giriş ve çıkış sıcaklıkları, kütlesel debiler, akışkanın viskozitesi ve izin verilen azami basınç kaybı netleştirilmeden sipariş edilen ekipmanlar tesiste ya kapasite darboğazı ya da aşırı elektrik tüketimi yaratır. Mühendislik sahadan toplanan verilerle başlar. Proses verilerinizin analiziyle başlayan ısıtma eşanjörü imalatı, uzun vadeli enerji tasarrufunun temel anahtarıdır.
Boru demetlerinden serpantinli hava ısıtıcılarına kadar geniş bir üretim altyapısına ihtiyaç duyan işletmeler için doğru mühendislik partneriyle çalışmak sürecin her aşamasını güvenceye alır. Üçgen Enerji Sistemleri, serpantin ve borulu eşanjör imalatı alanındaki tasarım yetkinliğiyle endüstriyel tesislerin prosesine özel mekanik çözümler üretmektedir. Siz de mevcut tesisinizin ısıtma hatlarını revize etmek veya yeni kuracağınız proses için termo-mekanik hesaplamaları başlatmak üzere teknik ekiple iletişime geçebilirsiniz. Doğru projelendirilmiş bir ısıtıcı ünite, yatırım bedelini sağladığı yakıt tasarrufuyla kısa sürede amorti eder.