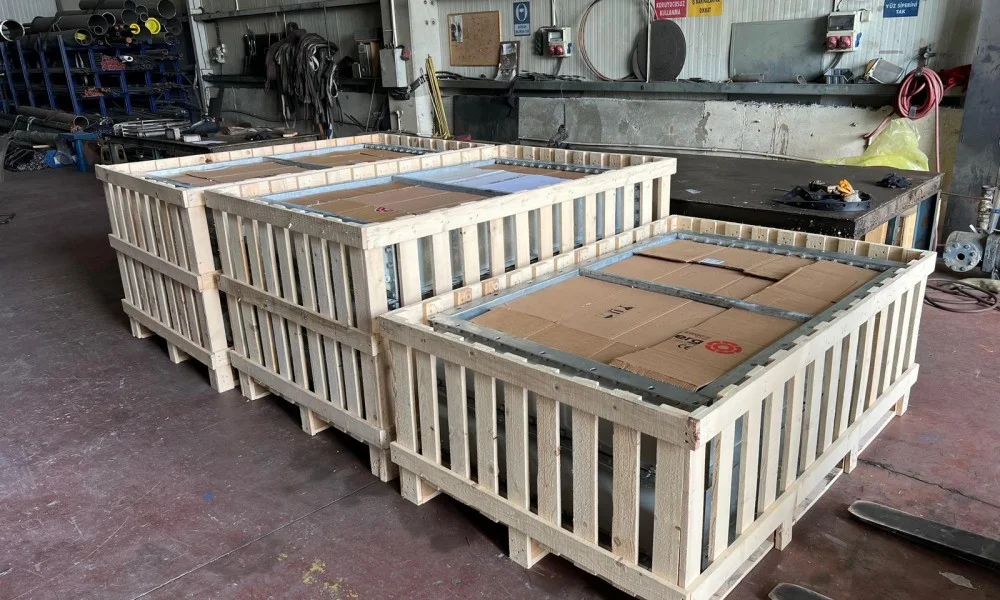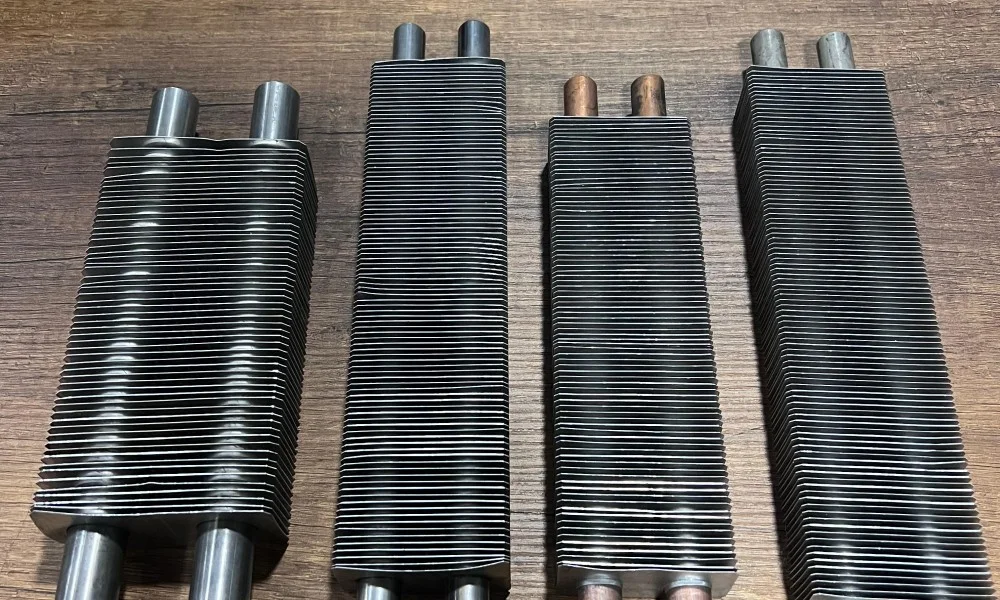
Tekstil boyahanelerinde ve endüstriyel kaplama tesislerinde boya banyosunun sıcaklığını hassas bir derecede tutamamak, kumaş üzerinde ton farklarına ve telafisi güç renk sapmalarına yol açar. Bu tür proseslerde banyo sıcaklığının ani dalgalanmasını önlemek adına boya eşanjörü imalatı, üretim kalitesini doğrudan belirleyen teknik bir yatırımdır. Devirdaim yapan boya çözeltisinin viskozitesi ve taşıdığı kimyasal maddeler, sıradan ısı değiştiricileri kısa sürede korozyon veya kabuklaşma yüzünden devre dışı bırakır. İşletmelerde yaşanan duruşların büyük kısmı da boya ile temas eden boru yüzeylerinin yanlış malzeme seçimiyle delinmesinden kaynaklanır. Doğru mühendislikle şekillendirilen bir sistem, proses banyosunu hedeflenen derecede sabit tutarken buhar ve yakıt sarfiyatını da dengeler.
Tekstil ve Sanayi Tesislerinde Boya Eşanjörü İmalatı Neden Farklıdır?
Boya banyolarında dolaşan sıvı yalnızca su ve boyar maddeden ibaret değildir. Çözeltinin içerisinde tuzlar, asitler, bazlar, egalize kimyasalları ve kumaştan dökülen mikroskobik lif parçacıkları bulunur. Standart bir su ısıtıcısında sorun çıkarmayan bu maddeler, boya devresinde ciddi birer işletme engeline dönüşür. Boya akışkanı temiz suya benzemez. Boya eşanjörü imalatı, işte bu agresif akışkan yapısına doğrudan cevap verecek biçimde kurgulanmalıdır. Yanlış tasarlanmış bir cihazda lifler boru ağızlarında birikerek akışı yavaşlatır; bu durum banyodaki sıcaklık dağılımını bozar.
Jet boyama, jigger veya kontinü yıkama hatlarında boyanın kumaşa nüfuz etmesi doğrudan sıcaklık eğrisine bağlıdır. Çoğu boyama reçetesinde banyonun dakikada bir veya iki derece gibi kontrollü adımlarla ısıtılması gerekir. Sıcaklık kontrolündeki iki derecelik bir sapma bile boyanın elyaf tarafından farklı oranda çekilmesine neden olur. Boyahanelerde kazanılan ya da kaybedilen para, tam olarak bu proses kararlılığına bağlıdır. Standart kazan dairelerinde kullanılan cihazların boyahanede çalıştırılması, sık sık duruş yaşanmasına ve kimyasal temizlik masraflarının katlanmasına yol açar. Doğru tasarlanmış bir boya ısıtıcısı, akış hızını liflerin çökmesini engelleyecek seviyede tutarken yüzeydeki termal gerilimleri de dengeler.
Boya kazanlarında kullanılan buhar veya kızgın su hatları, ısı değiştiricinin primer tarafında yüksek sıcaklıklara ulaşır. Boya tarafında ise sıcaklığın kademeli ve homojen yükselmesi istenir. Ani sıcaklık sıçramaları boyanın çökmesine veya kumaş üzerinde yanık lekeleri oluşmasına sebebiyet verir. Bu nedenle boya devrelerinde çalışacak eşanjörlerin yüzey yükü hesabı, konvansiyonel su ısıtıcılarına kıyasla çok daha hassas bir toleransla yapılmalıdır.
Boya Eşanjörü İmalatında Malzeme Seçimi ve Korozyon Riski
Kullanılan kimyasalların aşındırıcı gücü, malzeme seçimini imalatın en hassas adımı haline getirir. Boya eşanjörü imalatında en sık yapılan hata, her kimyasal banyo için tek tip paslanmaz çelik seçmektir. Reçetenin asidik veya klorürlü yapısı, metal yüzeyinde oyuklaşma korozyonuna zemin hazırlar. Her alaşım her kimyasala dayanmaz. Tesisin banyo pH değerleri ve çalışma sıcaklığı netleşmeden malzeme siparişi verilmemelidir.
Kimyasal Aşınmaya Karşı Titanyum ve Özel Paslanmaz Çelikler
Tekstil boyama kazanlarında kullanılan tuz ve reaktif boyalar, standart AISI 304 sınıfı paslanmaz çeliği haftalar içinde deler. Bu sebeple boya devrelerinde taban malzemesi olarak genellikle molibden katkılı AISI 316L veya 316Ti tercih edilir. Düşük karbonlu 316L alaşımı, kaynak sırasında krom karbür çökelmesini engelleyerek taneler arası korozyon riskini düşürür. Ancak klorür derişiminin ve banyo sıcaklığının yüksek olduğu ortamlarda bu paslanmaz türleri de yetersiz kalabilir. Özellikle kontinü hatlarda veya ağartma adımlarında titanyum ya da dubleks paslanmaz alaşımlar tercih edilir.
Titanyum, agresif asit banyolarında mükemmel bir korozyon direnci sunar. Titanyum boruların ilk yatırım maliyeti oldukça yüksektir ve kaynak işçiliği özel koruyucu gaz ortamı gerektirir. Küçük bir kaynak hatası bile malzemenin kırılganlaşmasına yol açabilir. Bütçeyi ve proses kimyasını dengelemek, mühendislik ekibinin sahadaki tecrübesine bağlıdır. Aşırı korozyon riski taşımayan hafif boya banyolarında 316L boru tercih edilerek proje bütçesi makul seviyede tutulabilir.
Boya Çözeltisinde Kabuklaşma ve Yüzey Pürüzlülüğü
Boya çözeltisinin boru iç yüzeyine tutunması, ısı aktarımını kademeli olarak düşüren en büyük sorunlardan biridir. Metal yüzeyindeki mikroskobik pürüzler, kimyasal çökeltilerin ve boyar madde partiküllerinin tutunması için zemin oluşturur. Boya eşanjörü imalatı sırasında boruların iç yüzeyine elektropolisaj uygulanması, bu pürüzlülüğü en aza indirir. Ayna parlaklığındaki pürüzsüz yüzeyler, akışkanın kaymasını kolaylaştırarak kabuk bağlama eğilimini azaltır.
Mekanik fırçalama veya basit honlama işlemleri, mikroskobik ölçekte çizikler bıraktığı için lif tutunmasını tam anlamıyla engelleyemez. Elektropolisaj işlemi ise metal yüzeyindeki mikroskobik tepeleri elektrokimyasal yöntemle eriterek düzleştirir. Bu işlem imalat süresini ve ilk tedarik maliyetini bir miktar artırır. Sahadaki temizlik periyotlarını uzatarak harcanan kimyasal yıkama maliyetini belirgin biçimde dengeler.
Boya Eşanjörü İmalatında Kullanılan Yapısal Tasarım Tipleri
Boya prosesinin yapısı, ısı eşanjörünün mekanik geometrisini doğrudan belirler. Boya eşanjörü imalatının tasarım aşamasında işletmenin yerleşim alanı, bakım kolaylığı ve boya akış debisi titizlikle incelenir. Yanlış geometri seçimi montaj zorluğu yaratırken temizlik sürecini de çıkmaza sokar. Yerleşime göre gövde seçilir. Tesisin alan kısıtları ve hat genişliği tasarımın temel girdileridir.
Gövde Boru Tipi Boya Isıtıcıları
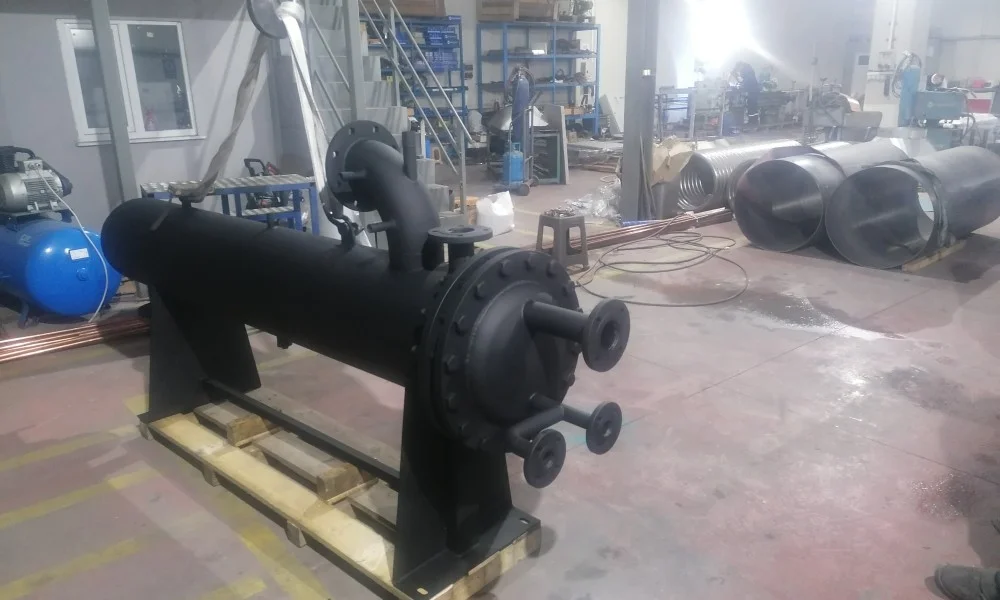
Endüstriyel boyahanelerde en yaygın tercih edilen modellerin başında borulu ısı değiştiriciler gelir. Bu tasarımlarda kirli ve lifli boya çözeltisi genellikle boruların içinden, buhar ya da sıcak su ise gövde tarafından geçirilir. Düz borulu yapı, mekanik harbi ve basınçlı suyla temizliğe imkan tanır. Gövde boru tipi boya eşanjörü imalatı esnasında sökülebilir ayna ve kafa yapısının tercih edilmesi, bakım ekiplerinin boru içine rahatça ulaşmasını sağlar.
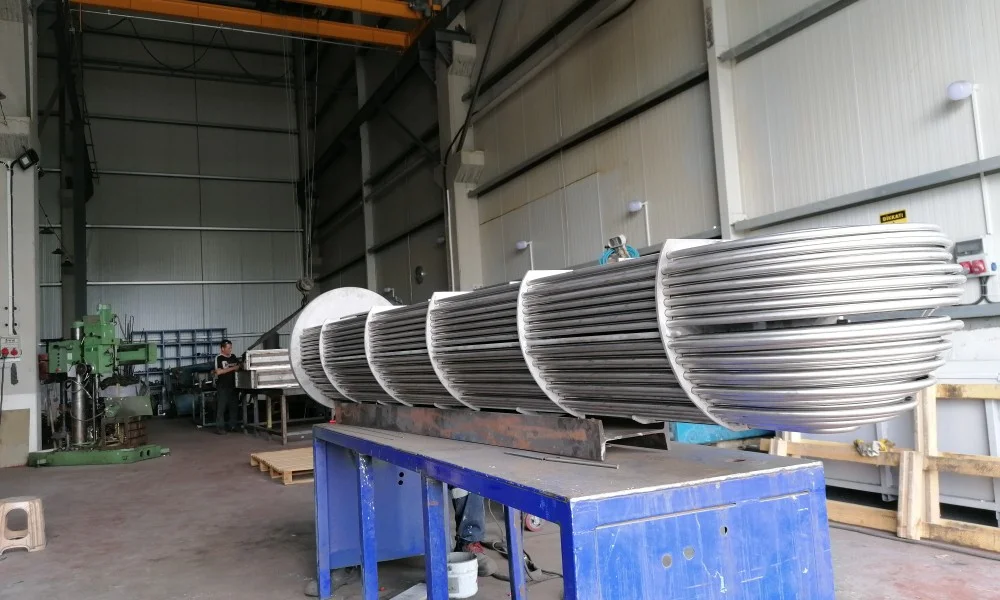
U borulu modeller ise gövde boru grubunda farklı bir alternatif olarak değerlendirilebilir. Isıl genleşmeleri rahat sönümleyen U borular, boru demetinin gövdeden tek parça halinde çıkarılmasına olanak tanır. Ancak U dirseklerinin iç kısmında kalan tortuları mekanik fırçalarla temizlemek neredeyse imkansızdır. Bu nedenle yoğun lif taşıyan boya banyolarında düz borulu ve yüzer kafalı tasarımlar çok daha güvenli bir işletme sunar. Bu sistemlerin tek dezavantajı, dar alanlara sahip fabrikalarda montaj için geniş bir boru demeti çekme boşluğuna ihtiyaç duymasıdır.
Tank İçi ve Daldırma Serpantin Sistemleri
Açık teknelerde, daldırma banyolarında veya doğrudan boyama kazanlarında harici bir pompa devresi kurmak her zaman pratik değildir. Bu tür durumlarda tank içine yerleştirilen helisel veya oval sarımlı boru demetleri kullanılır. Daldırma serpantinler, banyo sıvısının doğrudan tank içinde ısınmasını sağlar ve harici borulama masrafını düşürür. İmalatta büküm radyuslarının doğru ayarlanması ve boru et kalınlığının büküm noktalarında zayıflamaması gerekir.
Serpantin borularının tank tabanına veya duvarına olan montaj mesafesi, tortu birikimini önleyecek şekilde ayarlanmalıdır. Tank tabanına çok yakın monte edilen boruların altında biriken boya çamuru, zamanla yerel aşırı ısınmalara ve boru deformasyonlarına zemin hazırlar. Tank içi serpantinlerin yüzeyinde biriken kabukları temizlemek için kazanın tamamen boşaltılması zorunludur. Pompalı devridaim yapılan tesislerde harici borulu modeller bu yüzden daha esnek bir bakım imkanı sağlar.
Boya Eşanjörü İmalatı Sürecinde Isı Transferi ve Akış Dinamikleri
Boya çözeltisinin yoğunluğu ve viskozitesi, sıcaklığa bağlı olarak değişkenlik gösterir. Soğuk başlayan bir banyoda akışkan daha kıvamlıyken, sıcaklık arttıkça viskozite düşer ve akış özellikleri değişir. Boya eşanjörü imalatında termal hesaplamalar yapılırken bu viskozite değişimi mutlaka dikkate alınmalıdır. Boru içindeki akış hızının çok düşük seçilmesi, partiküllerin tabana çökmesine ve lokal aşırı ısınmalara sebep olur. Hız ayarı dengede tutulmalıdır.
Aşırı yüksek hızlar ise boru girişlerinde erozyon ve aşınma riskini tetikler. İmalat mühendisleri, akışın türbülanslı kalmasını sağlarken pompa gücünü zorlamayacak bir basınç düşüşü dengesi kurar. Türbülanslı akış, sınır tabaka direncini kırarak ısının banyo sıvısına hızla geçmesini sağlar. Düşük hızlarda ise laminer akış rejimi baskın hale gelir ve boru cidarına yapışan durgun sıvı tabakası yalıtkan gibi davranır. Bu durum banyonun hedeflenen sürede ısınmasını engeller.
Boya sıvısıyla temas eden borularda ölü nokta bırakmamak şarttır. Akışın duraksadığı kör ceplerde biriken boya, yüksek sıcaklık altında polimerleşerek boruyu tıkar. Gövde ve kafa geçişlerinde yapılan akış yönlendirmeleri, çözeltinin her noktada homojen hızla ilerlemesini sağlar. İmalat sürecinde boruların aynaya kaynaklanması ve sonrasında hassas mandreleme ile şişirilmesi, sızıntı riskini sıfıra indirirken akış profilini de pürüzsüz tutar. Buhar girişine yerleştirilen çarpma sacları ise boruların dış yüzeyinin doğrudan buhar darbesiyle aşınmasını önler.
Boya Eşanjörlerinde Tıkanma Sorunu ve Saha Temizlik Yöntemleri
Boya hatlarında çalışan ısı değiştiricileri, prosesin doğası gereği belirli aralıklarla kirlenir ve ısı geçiş katsayısı düşer. Bu kirlenme kaçınılmazdır. Doğru planlanmış bir boya eşanjörü imalatı, bu kirlenmenin sahada kolayca temizlenebilmesini sağlayan mekanik detaylarla desteklenir. Bakım ekiplerinin uygulayacağı doğru yöntemler, cihazın kullanım ömrünü uzatırken üretim aksamalarını da en aza indirir. Sahada uygulanan bakım ve temizlik süreçlerinde şu pratik adımlara dikkat edilir:
- Ters yıkama vanalarının tesisata entegre edilmesi, günlük operasyonlarda boru içinde biriken gevşek liflerin ters yönlü akışla sökülmesini sağlar.
- Kimyasal yıkama devreleri kurulurken seçilen temizlik çözeltisinin eşanjör alaşımına zarar vermeyecek konsantrasyonda hazırlanması ve yıkama sonrası bol suyla nötralize edilmesi gerekir.
- Mekanik temizlik yapılacağı zaman boru iç çapına uygun fırça veya yumuşak harbi uçları seçilerek metal yüzeyin çizilmesi önlenir.
- Contalı ayna bağlantılarında kullanılan elastomer malzemenin temizlik asitlerine ve pik sıcaklıklara dayanıklı olması kaçakları engeller.
- Sıcaklık ve basınç göstergelerinin düzenli aralıklarla izlenmesi, boru demetinde başlayan kirlenmenin erken aşamada fark edilmesine yardımcı olur.
İşletmeniz İçin Boya Eşanjörü Yatırımını Doğru Planlama
Endüstriyel tesislerde boya banyoları için eşanjör seçerken yalnızca katalog değerlerine bakarak karar vermek çoğu zaman yanıltıcı sonuçlar doğurur. Katalog verisi tek başına yetmez. Her tesisin kullandığı boya reçetesi, banyo çevrim süresi, buhar basıncı ve kumaş cinsi birbirinden farklıdır. Bu sebeple boya eşanjörü imalatı, tesisin kimyasal tüketim alışkanlıkları ve çalışma koşulları yerinde incelenerek projelendirilmelidir. Kapasitenin gereğinden küçük seçilmesi banyonun geç ısınmasına yol açarken, gereğinden büyük seçilen gövdeler düşük akış hızı sebebiyle hızla kirlenir. Yatırım maliyetini yalnızca ilk satın alma bedeli üzerinden hesaplamak da yanıltıcıdır; bakım sıklığı ve enerji tüketimi toplam maliyeti belirler.
Üçgen Enerji Sistemleri, boya eşanjörü imalatında sahadan gelen proses verilerini doğru borulama geometrisi ve dayanıklı alaşımlarla birleştirir. İşletmenizin mevcut kazan dairesi olanakları, buhar debisi ve kimyasal banyo özellikleri doğrultusunda üretilen boya eşanjörleri, arıza sıklığını azaltırken enerji sarfiyatını da kontrol altında tutar. Tesisinizin verimini yükseltmek ve boya hatlarınızdaki sıcaklık kontrolünü güvenceye almak için uzman teknik ekipten destek alabilirsiniz.