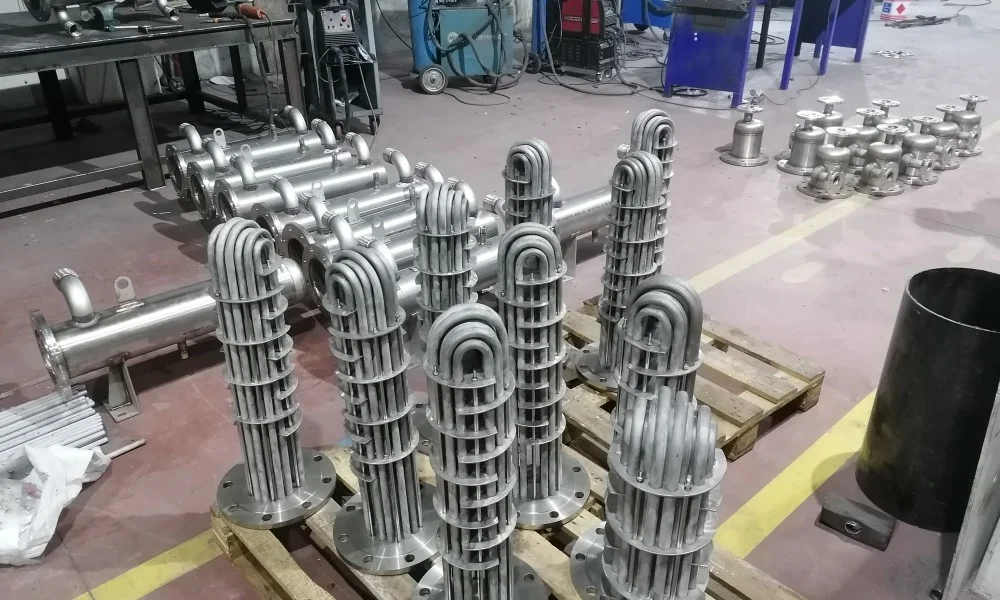
Basınçlı kapların merkezinde çalışan bir ısı değiştiricisinde flanş kenarından sızan ince bir glikol damlası veya debimetre ekranında beliren ani basınç düşüşü, çoğu zaman büyük bir arızanın ilk habercisidir. Yüksek sıcaklık ve aşındırıcı kimyasallarla çalışan bir borulu eşanjör, düzenli yedek parça desteği almadığında bütün fabrikanın durmasına yol açabilir. Çoğu işletme arıza kapıyı çalana kadar boru demetini veya ayna contasını rafta tutmayı erteler. Oysa plansız bir duruşun saatlik maliyeti, yedek parçaların tedarik bedelini katbekat aşar. Doğru yedek parça yönetimi, ekipmanın çalışma ömrünü uzatırken beklenmedik üretim kayıplarını da engeller.
Borulu Eşanjör Sistemlerinde Yedek Parça İhtiyacını Doğuran Etkenler
Bir proses hattı gün içinde defalarca ısınıp soğuduğunda, metal bileşenler mikron mertebesinde sürekli uzar ve kısalır. Gövde ile boru demeti arasındaki sıcaklık farkı yüz dereceyi aştığında, kaynak dikişleri ve ayna birleşimleri doğrudan mekanik yüke maruz kalır. Zamanla bu gerilim boru diplerinde kılcal çatlaklar açar. Özellikle sabit aynalı bir borulu eşanjör gövdesinde genleşme körüğü bulunmuyorsa, boruların aynadan sıyrılması veya bükülmesi kaçınılmaz hale gelir.
Boru içinden veya gövde tarafından geçen akışkanlar nadiren saf halde bulunur. Soğutma kulelerinden gelen kireçli sular boru iç yüzeyinde sert tabakalar oluşturur; bu durum ısı geçişini engellerken boru metalinin yerel olarak aşırı ısınmasına yol açar. Yüksek debili ve partiküllü akışkanlar ise boru giriş ağızlarında erozyon aşınması başlatır. Giriş bölgesindeki et kalınlığı birkaç milimetreden kâğıt inceliğine inen borular, ilk basınç dalgalanmasında patlar.
İşletme şartlarında eşanjör bileşenlerinin erken yıpranmasına yol açan belirgin mekanik etkenler bulunur. Bu faktörlerin sahada erkenden tespit edilmesi, hangi yedek parçaların stokta tutulması gerektiğini netleştirir. Rutin kontroller sırasında borulu eşanjörlerde en sık yıpranmaya neden olan işletme dinamikleri şunlardır:
- Akışkan hızının tasarım değerlerinin üzerine çıkması sonucu oluşan boru titreşimleri, şaşırtma saclarının boru dış cidarını kesmesine neden olur.
- Hızlı açılıp kapanan vanaların hat boyunca yarattığı koç darbesi, conta yuvalarını gevşetir ve ayna birleşim noktalarını zorlar.
- Soğutma suyunun kimyasal dengesindeki bozulmalar, boru cidarlarında oyuklanma şeklinde noktasal korozyon delikleri açar.
- Gövde drenaj hatlarının tıkanması sebebiyle dipte biriken tortu tabakaları, alt sıra borularda oksijensiz korozyon başlatır.
- Aşırı sıkılan flanş cıvataları, conta malzemesini ezerek elastikiyetini yok eder ve ilk termal şokta sızıntıya neden olur.
Bu mekanik etkiler zamanla birikir. Arıza ortaya çıktığında doğru parçaya hızla ulaşmak, tesisin duruş süresini en aza indirir.
Borulu Eşanjör Yedek Parça Çeşitleri ve Görevleri
Bir eşanjörün verimli çalışması, farklı mekanik parçaların uyum içinde görev yapmasına bağlıdır. Her parçanın kendine özgü bir mekanik dayanım ömrü ve bakım çevrimi vardır. Aşınan parçaları zamanında değiştirmek, ana gövdeyi korumanın en güvenli yoludur.
Boru Demeti ve Ayna Grupları
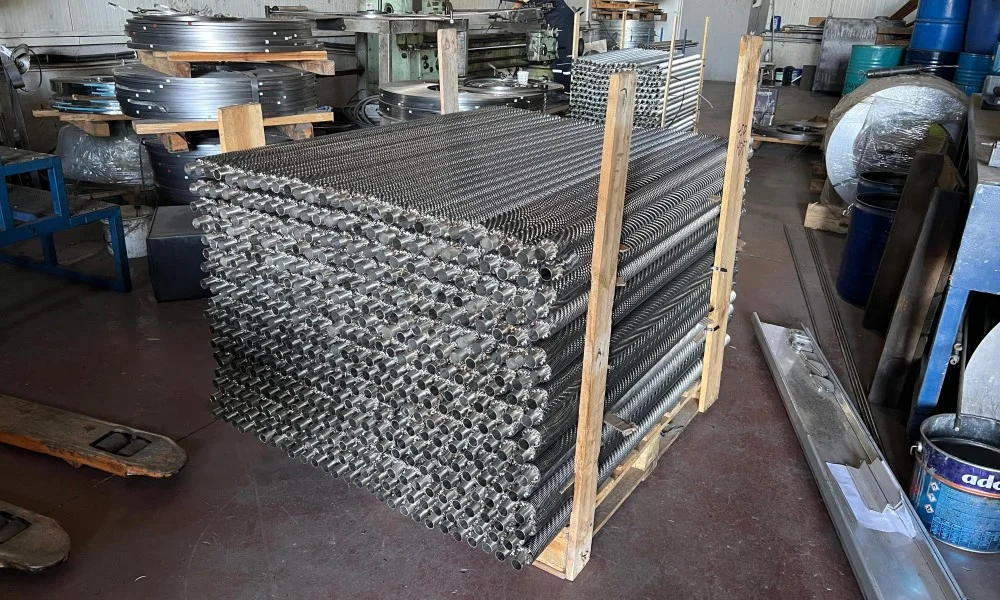
Isı transferinin doğrudan gerçekleştiği boru demeti, bir borulu eşanjörün en değerli ve en çabuk yıpranan parçasıdır. Prosesin kimyasal yapısına göre dikişsiz karbon çelik, paslanmaz, bakır alaşımı ya da titanyum borulardan üretilen bu demetler, düz veya U bükümlü biçimde tasarlanır. Boruların bağlandığı delikli kalın metal plakalar olan aynalar ise akışkanların birbirine karışmasını engelleyen fiziksel bariyerdir. Boru uçları aynaya kaynakla veya makineto adı verilen mekanik genleştirme yöntemiyle sabitlenir. Zaman içinde korozyona uğrayan veya delinen borular için yedek boru stoğu bulundurmak fabrikayı haftalar süren duruşlardan korur. Ayna yüzeyindeki oyuklar ve pas izleri de sızdırmazlığı doğrudan bozduğu için ayna revizyonu ya da parça değişimi ihmal edilmemelidir.
Gövde, Kafa ve Bölme Sacları
Akışkanın gövde içindeki yolculuğunu yönlendiren şaşırtma sacları, boru demetini mekanik olarak desteklerken akışkanın türbülans yapmasını sağlar. Sürekli akış yükü altında bu sacların delikleri zamanla genişler. Sac kenarları aşındıkça borular saclara çarparak deforme olur. Bu nedenle demet revizyonlarında bölme sacları ve bunları taşıyan bağlantı milleri de yenilenmelidir. Eşanjörün ön ve arka uçlarında bulunan kafa grupları ise boru tarafı akışkanını karşılar ve kanallara dağıtır. Çok geçişli borulu eşanjör kafalarında yer alan geçiş perdeleri, korozyon nedeniyle inceldiğinde akışkan kısa devre yapar ve ısı transfer performansı hızla düşer. Yedek kafa parçaları ve iç bölme sacları, bu tür verim kayıplarını gidermek için periyodik aralıklarla yenilenir.
Contalar ve Mekanik Bağlantı Elemanları
Yüksek basınç ve sıcaklık dalgalanmalarının yaşandığı borulu eşanjör parçaları arasında en sık değiştirilen sarf malzemeleri contalardır. Kafa flanşları, ayna birleşimleri ve nozul bağlantılarında sızdırmazlığı sağlayan contalar, sökülen her bakımda mutlaka yenisiyle değiştirilmelidir. Ezilmiş veya özelliğini kaybetmiş bir contayı ikinci kez kullanmak kaçınılmaz sızıntılara yol açar. Çalışma sıcaklığına bağlı olarak saf grafit dolgulu spiral sarımlı çelik contalar, PTFE kaplı contalar veya klingerit levhalar tercih edilir. Bu contaları sıkıştıran saplama ve somunlar da ihmal edilmemelidir. Yüksek sıcaklık altında uzayan, dişleri paslanan ya da mekanik yorulmaya uğrayan bağlantı elemanları, yeni conta takılsa dahi gerekli basma kuvvetini koruyamaz. Bu sebeple conta değişimlerinde saplama takımlarının da yenilenmesi doğru bir mühendislik yaklaşımıdır.
Yedek Parça Seçiminde Malzeme Kalitesi ve Korozyon Riski
Bir yedek parça sipariş edilirken yapılan en yaygın hata, yalnızca parçanın geometrik ölçülerine odaklanıp malzeme kalitesini ikinci plana atmaktır. Oysa klorür içeren bir soğutma suyunda standart karbon çelik boru birkaç ay içinde delinirken, 316L paslanmaz çelik veya titanyum borular yıllarca korozyona direnir. Akışkanın asitlik derecesi, içerdiği çözünmüş gazlar ve akış sıcaklığı, kullanılacak metalin alaşım oranlarını belirler. Doğru alaşım seçilmediğinde, en iyi işçilikle üretilen boru demeti bile kısa sürede çürür.
Farklı metallerin bir arada kullanıldığı eşanjör tasarımlarında galvanik korozyon riski daima hesaba katılmalıdır. Karbon çelik bir aynaya paslanmaz çelik boruların mekanik olarak bağlandığı durumlarda, iletken bir sıvı varlığında karbon çelik ayna feda edici anot gibi davranarak hızla erir. Yedek parça temininde orijinal tasarım föyündeki malzeme sınıflarına sadık kalmak bu yüzden şarttır. İmalatçının önerdiği malzeme standartları dışına çıkmak, korozyon hızını öngörülemez seviyelere çıkarabilir.
Bunun yanında yedek parçaların sertifikasyon süreçleri de güvenilirliği doğrudan belirler. Basınçlı kap standartlarına uygun üretilmemiş, test raporu bulunmayan boru ve levhalar işletme anında mikro çatlaklar barındırabilir. Güvenilir bir borulu eşanjör imalatında kullanılan parçaların malzeme test sertifikaları (EN 10204 3.1) mutlaka kontrol edilmelidir. Ucuz malzeme tercihi, kısa vadede tasarruf gibi görünse de orta vadede ağır gövde hasarlarına yol açar.
Borulu Eşanjör Bakımında Parça Değişim Süreci ve Testler
Planlı duruş dönemlerinde eşanjörün parçalarına ayrılması, her bileşenin ayrı ayrı gözden geçirilmesine olanak tanır. Doğru kurgulanan bir revizyon prosedürü, gereksiz parça değişimlerinin önüne geçerken gerçekten yıpranmış parçaların tespit edilmesini sağlar.
Söküm, Temizlik ve Tahribatsız Muayene Adımları
Bakım süreci kafa flanşlarının sökülmesi ve boru demetinin gövdeden dışarı çekilmesiyle başlar. Demet çekme işlemi sırasında boruların ve şaşırtma saclarının eğilmemesi için uygun kılavuz aparatlar kullanılmalıdır. Dışarı alınan boru demeti öncelikle yüksek basınçlı su jetiyle veya kimyasal yıkama yöntemleriyle kireçten arındırılır. Temizliğin ardından tahribatsız muayene yöntemlerine geçilir. Boru iç cidarlarındaki incelmeleri ve çatlakları tespit etmek için girdap akımları (eddy current) veya ultrasonik test cihazları kullanılır. Bu kontroller, dışarıdan sağlam görünen borulu eşanjör borularının iç korozyon durumunu net biçimde ortaya koyar.
Boru Körleme ve Demet Yenileme Kararı
Tahribatsız muayene sonucunda delindiği ya da et kalınlığının emniyet sınırının altına indiği belirlenen borular için iki farklı yöntem uygulanır. Hasarlı boru sayısı az ise boru ağızlarına konik metal tapalar çakılarak akış kesilir. Ancak sahada kabul gören genel kural, toplam boru sayısının yüzde onundan fazlasının körlenmemesidir. Bu körleme limiti aşıldığında ısı transfer yüzeyi belirgin biçimde küçülür ve proses sıcaklıkları kontrol edilemez hale gelir. Bir borulu eşanjörde körlenen boru oranı bu sınıra ulaştığında, boru demetinin kısmi tamiri yerine komple demet değişimi yapmak en mantıklı karardır.
Hidrostatik Basınç ve Sızdırmazlık Denemeleri
Parça değişimleri ve boru yenileme işlemleri tamamlandıktan sonra eşanjör hemen devreye alınmaz. Montajı tamamlanan gövde ve boru tarafı ayrı ayrı hidrostatik basınca tabi tutulur. Test basıncı genellikle işletme basıncının bir buçuk katı olarak belirlenir ve belirli bir süre boyunca manometre izlenir. Aynalardaki boru dipleri, conta temas yüzeyleri ve kaynak dikişleri bu basınç altında sızıntıya karşı kontrol edilir. Başarıyla tamamlanan borulu eşanjör basınç testleri, ekipmanın hatta güvenle bağlanabileceğini gösterir.
Ağır Sanayide Borulu Eşanjör Parçalarının Kullanım Alanları
Petrokimya tesisleri ve ham petrol rafinerileri, borulu eşanjörlerin en zorlu şartlarda çalıştığı alanların başında gelir. Bu tesislerde hidrokarbon hatları, asitli gazlar ve yüksek basınçlı buhar devreleri bulunur. Sıcaklığın dörtyüz dereceye ulaştığı bu hatlarda kullanılan yedek parçaların korozyon ve sıcaklık direnci üst seviyede olmalıdır. Hidrojen gevremesi ya da sülfür korozyonuna maruz kalan boru demetleri ve kafa contaları, bu sektörde en sık yenilenen bileşenlerdir.
Enerji santralleri ve jeotermal enerji tesisleri de borulu eşanjör parçalarının yoğun tüketildiği diğer bir alandır. Jeotermal akışkanlar yüksek oranda silis, kalsiyum ve korozif gazlar taşır. Bu mineraller boru içlerini çok kısa sürede kaplayarak ısı geçişini tıkar ve metal yüzeyinde erozyona neden olur. Jeotermal hatlarda çalışan işletmeler, sezonluk bakımlarda düzenli olarak boru değişimi ve ayna temizliği yapar.
Demir çelik, kağıt ve tekstil sanayisinde ise borulu eşanjör parçaları hidrolik yağ soğutucularında, kompresör ara soğutucularında ve atık ısı geri kazanım devrelerinde görev alır. Yağ soğutucularında boru delinmesi, suyun hidrolik yağa karışması gibi büyük bir arızaya yol açabilir. Bu nedenle bu fabrikalarda yedek parça kalitesi ve periyodik sızdırmazlık kontrolleri üretimin aksamaması açısından doğrudan belirleyicidir.
Eşanjör Yedek Parça Yönetiminde Doğru Adımlar
Tesislerde plansız duruşları önlemenin yolu, sorun oluştuktan sonra müdahale etmek yerine hazırlıklı olmaktan geçer. Her eşanjör için kritik parçalar listesi çıkarılmalı; conta takımları, körleme tapaları ve belirli miktarda yedek boru mutlaka ambarda hazır tutulmalıdır. Parça temininde yalnızca fiyat odaklı düşünmek, kalitesiz malzemenin getireceği yüksek duruş maliyetlerini göz ardı etmek anlamına gelir. Ekipmanların teknik çizim föyleri, orijinal malzeme analiz sertifikaları ve geçmiş bakım kayıtları düzenli olarak arşivlenmelidir.
İhtiyaç duyulan boru demetleri, aynalar veya özel kafa parçaları imal ettirilirken mühendislik yetkinliği yüksek üreticilerle çalışmak gerekir. Üçgen Enerji Sistemleri, endüstriyel tesislerin ihtiyaç duyduğu hassas toleranslara uygun borulu eşanjör yedek parçalarını teknik standartlara bağlı kalarak üretir. Tesisinizdeki eşanjörlerin bakım periyotlarını planlamak ve aşınan parçaların yerine orijinal standartlarda yenilerini temin etmek için teknik ekipten destek alabilir, hatlarınızın verimini güvence altına alabilirsiniz.