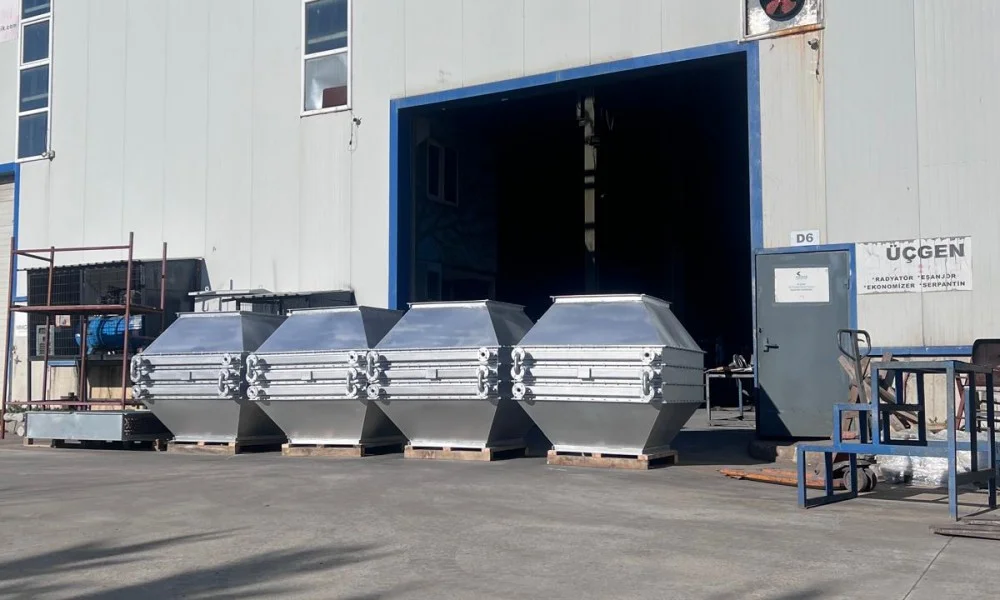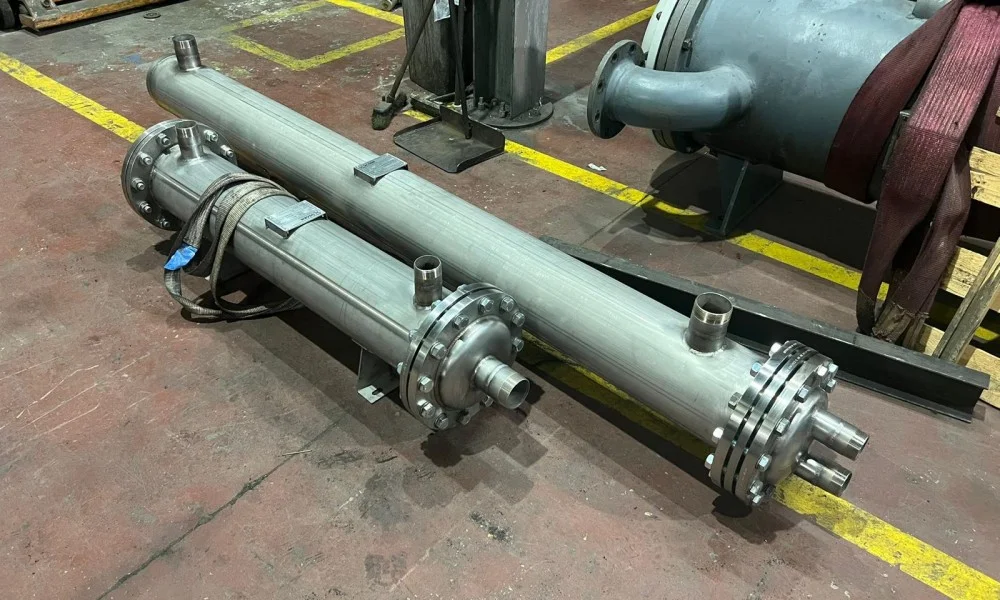
Üretim hatlarında aşırı ısınan proses sıvıları kontrol altına alınmadığında plansız fabrika duruşları kaçınılmaz hale gelir. Sıcak akışkanın ısısını kontrollü biçimde soğutucu akışkana aktaran bir soğutma eşanjörü, termal dengenin korunmasında temel görev üstlenir. İki farklı akışkanın birbirine karışmadan ısı alışverişi yapmasını sağlayan bu cihazlar, kimyadan enerji santrallerine kadar sayısız tesiste çalışır. Boru geometrisi, yüzey alanı ve akış rejimleri doğru belirlenmediğinde sistemde hızla basınç kaybı ve verim düşüşü görülür. Gerçek mühendislik yaklaşımı, akışkanın kirlilik ve korozif özelliklerini henüz tasarım aşamasındayken hesaba katmayı gerektirir.
Proses Güvenliğini Belirleyen Soğutma Eşanjörü Çalışma Prensibi
Termodinamik kanunlarına dayanan ısı transferi, sıcaklık farkı bulunan iki ortam arasında kendiliğinden gerçekleşir. Isı akışı sıcaktan soğuğa doğrudur. Bir soğutma eşanjörü içindeki sıcak proses akışkanı, metal bir ayırıcı duvar üzerinden ısısını soğutma suyuna veya havaya bırakır. Burada amaç, iki sıvının ya da gazın temas etmeden yalnızca kondüksiyon ve konveksiyon yoluyla enerji değiştirmesini sağlamaktır. Akışkanların birbirine ters yönde hareket ettiği karşıt akışlı düzenler, paralel akışa göre çok daha yüksek bir sıcaklık yaklaşımı sunar. Boru içinden geçen yağ ya da glikol soğurken, dış taraftaki soğutma kulesi suyu ısınarak ısıyı hattan uzaklaştırır.
Isı transferinin verimini belirleyen temel denklem, toplam ısı transfer katsayısı, yüzey alanı ve logaritmik ortalama sıcaklık farkının çarpımıdır. Tasarımcılar yüzey alanını artırmak amacıyla boruların dışına kanatçıklar ekler ya da plakalara özel dalgalı desenler basar. Fakat yüzey alanını kontrolsüzce büyütmek sürtünmeyi artırır ve pompaların daha fazla enerji harcamasına yol açar. İyi tasarlanmış bir eşanjör, minimum basınç düşüşüyle hedeflenen soğutma kapasitesini yakalayan dengeli bir yapıdır. Akış hızının çok düşük seçilmesi tortu birikmesine, gereğinden yüksek seçilmesi ise borularda erken erozyona neden olur.
Endüstride En Çok Tercih Edilen Soğutma Eşanjörü Çeşitleri
Sanayi tesislerinin çalışma sıcaklıkları, basınç değerleri ve akışkan temizlikleri büyük farklılıklar gösterir. Bu nedenle tek bir tasarım her hatta aynı performansı gösteremez. Her gövde tipi farklı davranır. Doğru endüstriyel soğutma eşanjörü seçimi yapılırken prosesin fiziki kısıtları ve bakım kolaylığı mutlaka birlikte değerlendirilmelidir.
Borulu ve Serpantinli Sistemlerin Çalışma Mantığı
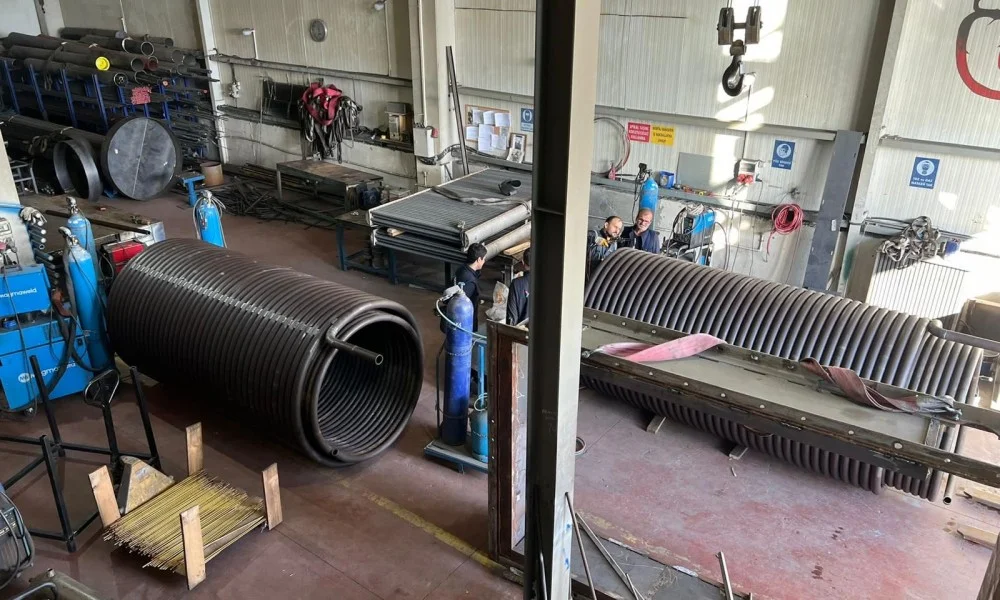
Gövde boru tipi ve serpantinli sistemler, ağır sanayi koşullarında en çok güvenilen mekanik tasarımlardır. Silindirik bir gövdenin içerisine yerleştirilen boru demetleri, yüksek basınç ve sıcaklık dalgalanmalarına karşı üstün mukavemet sunar. Yağ soğutucuları, kimyasal reaktör ceketleri ve buhar hatlarında borulu soğutma eşanjörleri ilk akla gelen seçenektir. Serpantinli boru demetleri ise özellikle tank içi soğutmalarda ve alanın kısıtlı olduğu kazan dairelerinde esnek montaj imkânı sağlar. Boruların kıvrımlı yapısı, termal genleşmeleri kendi içinde sönümleyerek kaynak dikişlerindeki mekanik yorulmaları azaltır.
Bu sistemlerin dezavantajı, büyük bir hacme ve yüksek ağırlığa sahip olmalarıdır. Tesis zemininde geniş bir montaj ve boru demeti çekme payı bırakılması şarttır. Ayrıca iç kısımdaki boruların mekanik temizliği, sökülebilir ayna ve kapak tasarımları yoksa oldukça zahmetli bir hal alır. Kaynaklı imal edilen gövde boru sistemlerinde iç kaçak tespiti yapmak tahribatsız muayene testleri gerektirir. Küçük debili ve dar alanlı işletmeler için borulu sistemler genellikle gereksiz maliyet ve yer kaybı yaratır.
Plakalı Isı Değiştiricilerin Sunduğu Kompakt Yapı
İnce paslanmaz çelik plakaların birbirine paralel dizilmesiyle oluşan plakalı sistemler, dar alanlarda yüksek ısı transfer katsayısı üretir. Plakalar üzerindeki özel baskılı kanallar sıvıyı türbülanslı akışa zorlar ve düşük sıcaklık farklarında bile yüksek verim elde edilmesini mümkün kılar. Modüler yapıları sayesinde istendiğinde plaka eklenerek soğutma kapasitesi artırılabilir. Gıda, içecek ve merkezi soğutma tesisatlarında temizlenebilirlik ve kompakt boyut arayan mühendisler plakalı modellere yönelir. Sökülebilir modellerde contalı bağlantılar plakaların tek tek basınçlı suyla yıkanmasına fırsat tanır.
Plakalı modellerin en büyük kısıtı, kauçuk contaların sıcaklık ve kimyasal dayanım sınırlarıdır. 150 derecenin üzerindeki proseslerde veya agresif çözücülerde contalar hızla sertleşip sızdırma yapar. Bunun yanında, plakalar arasındaki kanal aralığı yalnızca birkaç milimetre olduğundan, partikül içeren veya tortulu sularda tıkanma riski çok yüksektir. Şebeke suyu veya filtrelenmemiş kuyu suyuyla beslenen plakalı eşanjörler çok kısa sürede kireçle dolar. Tıkanan bir plakalı cihazın basınç kaybı aniden katlanarak proses akışını felç edebilir.
Hava Soğutmalı Kanatlı Borulu Eşanjör Sistemleri
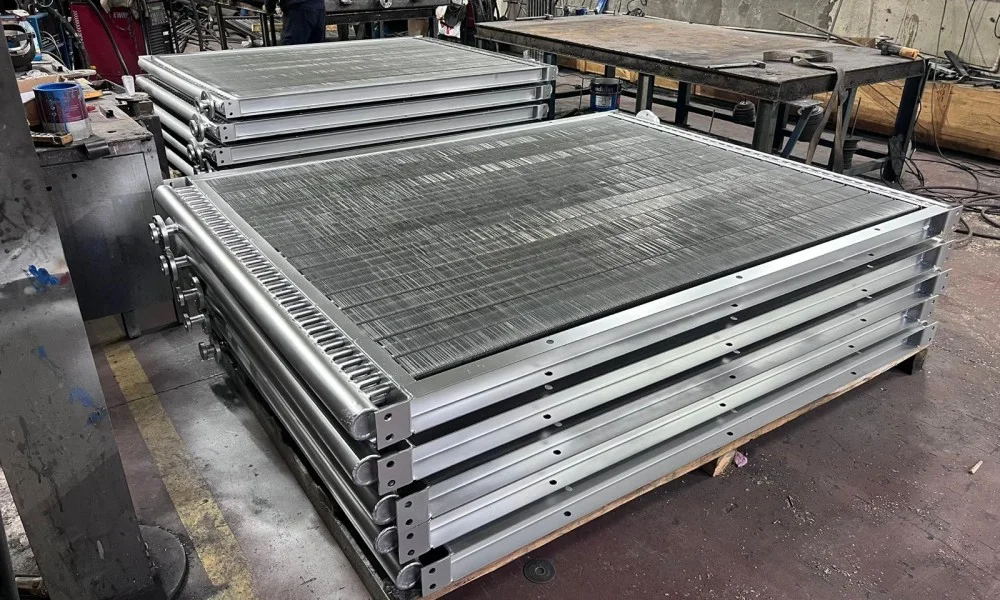
Su kaynaklarının sınırlı olduğu veya soğutma kulesi yatırımı yapılmak istenmeyen açık sahalarda hava soğutmalı üniteler öne çıkar. Akışkan boruların içinden geçerken, boruların dış yüzeyine sarılmış alüminyum kanatçıklar üzerinden cebri fan yardımıyla hava üflenir. Rafinerilerde, doğalgaz boru hatlarında ve enerji çevrim santrallerinde hava soğutmalı bir soğutma eşanjörünün tercih edilmesi su şartlandırma maliyetlerini ortadan kaldırır. Dışarıdan ilave su beslemesi gerekmediğinden lejyonella riski ve kule blöf atığı gibi çevresel problemler yaşanmaz.
Hava soğutmalı ünitelerin performans tavanını doğrudan ortam havasının sıcaklığı belirler. Yaz aylarında kuru termometre sıcaklığı 38-40 dereceye çıktığında sistemin soğutma kapasitesi belirgin şekilde zayıflar. Havanın ısı iletim katsayısı suya göre katbekat düşük olduğu için bu cihazlar devasa yerleşim alanlarına ihtiyaç duyar. Ayrıca boru demetlerinin üzerinden sürekli hava geçiren büyük aksiyel fanlar kayda değer elektrik tüketir ve yüksek gürültü seviyesi oluşturur. Kanatçık aralarına dolan toz, polen ve yabancı maddeler düzenli basınçlı yıkama gerektirir.
Akışkan Dinamikleri ve Eşanjör Malzeme Seçimi
Bir eşanjörün çizim masasındaki ömrü ile sahadaki fiili ömrü arasındaki farkı belirleyen unsur malzeme seçimidir. Yanlış metal seçimi boruyu deler. Akışkanın pH seviyesi, klorür içeriği ve çalışma sıcaklığı değerlendirilmeden sipariş edilen bir soğutma eşanjörü projesinde aylar içinde delinmeler yaşanabilir.
Korozyona Karşı Paslanmaz ve Titanyum Borular
Soğutma devrelerinde kuyu suyu, deniz suyu veya klorlanmış şebeke suyu kullanıldığında standart karbon çelik borular çok hızlı korozyona uğrar. Karbon çelik gövde kalsa dahi boru demetinde AISI 304 ya da klor korozyonuna daha dayanıklı AISI 316L paslanmaz çelik borular tercih edilmelidir. Deniz suyuyla doğrudan temas eden kondenser ve soğutucularda ise paslanmaz çelik dahi çukurlaşma korozyonunu engelleyemez. Bu tür ağır koşullarda titanyum veya bakır-nikel alaşımlı (Cu-Ni 90/10) borular uzun vadeli güven sağlar. Titanyum yüksek ilk yatırım maliyetine sahip olsa da korozyon kaynaklı plansız duruşların önüne geçer.
Partiküllü Akışkanlarda Tıkanma Riski ve Basınç Kaybı
Endüstriyel atık sularda, çamurlu hatlarda veya talaşlı imalat soğutma sıvılarında akışkanın fiziksel yapısı ısı transferini zorlaştırır. Askıda katı madde miktarı yüksek akışkanlarda dar geçişli plakalar yerine geniş çaplı dikişsiz çelik borular kullanılmalıdır. Boru içerisindeki akış hızı saniyede 1 metrenin altına düştüğünde katı partiküller dibe çöker ve tortu tabakası oluşturur. Saniyede 2,5 metrenin üzerine çıkıldığında ise boru dirseklerinde ve giriş aynalarında erozyon aşınması başlar. Bu hız aralığı korunduğunda boru çeperlerinde tortu birikmez ve pompalar aşırı yük altında ezilmez.
Farklı Sektörlerde Soğutma Eşanjörü Uygulamaları
Fabrikaların hemen her kademesinde sıcaklığın hassas sınır aralıklarında tutulması gerekir. Sıcaklık dalgalanması ürün kalitesini bozabileceği gibi pahalı hidrolik makinelerin yağlama filmini de tahrip eder. Her sektörün termal yükü farklıdır. Proses soğutma eşanjörü sistemlerinin en yaygın kullanıldığı başlıca endüstriyel alanlar ve kullanım amaçları şunlardır:
- Demir çelik ve döküm tesislerinde ergitme ocaklarının panelleri ile hidrolik preslerin yağ devreleri borulu soğutucularla sürekli soğutulur. Aşırı ısınan hidrolik yağ viskozitesini kaybederse valf sistemleri kilitlenir ve üretim bandı durur.
- Plastik enjeksiyon ve ekstrüzyon fabrikalarında kalıp içi soğutma devreleri ile hidrolik ünitelerin yağ sıcaklığı merkezi serpantinli soğutucularla dengelenir. Hızlı ve dengeli kalıp soğutması, plastik parçalarda çekme ve çarpılma hatalarının önüne geçer.
- Kimya ve petrokimya sektöründe reaktör ceketlerinden dönen çözücülerin yoğuşturulması ve agresif asit banyolarının soğutulması özel alaşımlı eşanjörlerle yürütülür. Sıcaklık kontrolü kimyasal reaksiyonun hızını ve nihai ürün saflığını doğrudan belirler.
- Gıda ve içecek hatlarında pastörize edilen süt, meyve suyu ve mayalama şıraları contalı plakalı sistemlerle saniyeler içinde şoklanır. Bu aşamada sıcaklığın hızla düşürülmesi mikrobiyolojik üremeyi engellemek adına zorunludur.
- Enerji santrallerinde türbin yatak yağlarının soğutulması ve jeneratör sargı sıcaklıklarının düşürülmesi için çift aynalı güvenlikli borulu sistemler devrededir. Olası bir su kaçağının yağa karışmasını engelleyen bu tasarımlar türbin hasarlarını önler.
Söz konusu uygulamaların her birinde termal yükün büyüklüğü kadar sistemin dur-kalk sıklığı da tasarım parametrelerini değiştirir. Sürekli rejimde çalışan bir rafineri eşanjörü ile günde birkaç kez devreye giren bir pres soğutucusunun termal genleşme toleransları birbirine benzemez. Bu nedenle hazır kalıp ürünler yerine sahaya özel ölçülendirilmiş tasarımlar tercih edilmelidir.
Soğutma Eşanjörlerinde Karşılaşılan İşletme Sorunları ve Bakım İpuçları
İşletmelerde en sık karşılaşılan problem, zamanla ısı transfer yüzeylerinde oluşan kireç ve biyolojik film tabakasıdır. Kireç tabakası ısı transferini keser. Yalnızca 1 milimetrelik bir kalsiyum karbonat birikintisi, metalin ısıl iletkenliğini yüzde kırka yakın oranda düşürebilir. Bu durum soğutma suyunun debisi artsa bile proses akışkanının bir türlü soğumamasına yol açar. Operatörler çoğunlukla pompa devrini artırarak sorunu çözmeye çalışır; bu da elektrik faturasını şişirirken eşanjör girişinde aşırı basınç yaratır. Kirlenmeyi engellemenin ilk adımı, soğutma kulesi besleme suyuna doğru kimyasal şartlandırma yapılması ve iletkenlik değerlerinin kontrol altında tutulmasıdır.
Bir diğer yaygın mekanik arıza, boru aynası bağlantılarında meydana gelen mikro çatlaklar ve iç kaçaklardır. Titreşim ve termal şoklar, boruların aynaya tutturulduğu makineto veya kaynak noktalarında gerilim birikmesine sebep olur. Kaçak oluştuğunda soğutma suyu proses akışkanına karışabilir ya da tam tersi gerçekleşebilir. Soğutma eşanjörlerinin periyodik temizliği yapılırken klorlu asitlerin paslanmaz çeliğe doğrudan temas ettirilmemesi gerekir. Kimyasal yıkama (CIP) süreçlerinde inhibitörlü organik asitler tercih edilmeli ve yıkama sonrası sistem bol suyla nötralize edilmelidir. Boru içi kirlilik seviyesini izlemek için giriş ve çıkış hatlarına manometre ve dijital termometre yerleştirmek arızaları erkenden haber verir.
Tesisiniz İçin Doğru Soğutma Eşanjörü Seçim Rehberi
Tesis yatırımlarında en pahalı ekipman her zaman en doğru ekipman anlamına gelmez. Hesaplamalar net verilere dayanmalıdır. Bir soğutma eşanjörü yatırımı yapmadan önce akışkanların giriş-çıkış sıcaklıkları, kütlesel debileri, viskozite ve yoğunluk gibi fiziksel özellikleri eksiksiz listelenmelidir. Sahadaki tecrübesiyle borulu eşanjör ve serpantin imalatı gerçekleştiren Üçgen Enerji Sistemleri gibi uzman üreticiler, kirlenme faktörünü baştan hesaba katarak özel boru demeti konfigürasyonları hazırlar. İleride fabrikanın kapasite artırımı yapabileceği ihtimali de göz önüne alınarak tasarıma yüzde 10 ila 15 arasında marj eklenmesi tavsiye edilir.
Sistemin toplam sahip olma maliyetini yalnızca ilk satın alma bedeli üzerinden hesaplamak yanıltıcıdır. Yıllık enerji tüketimi, yedek parça bulunabilirliği, temizlik sıklığı ve servis kolaylığı bütçeyi doğrudan etkiler. Örneğin ucuz diye alınan düşük et kalınlıklı borular, aşındırıcı bir akışkan karşısında iki yıl içinde delinerek fabrikayı haftalarca üretimden alıkoyabilir. Bu nedenle mühendislik desteği alarak prosesinize özel boru çapı, malzeme kalitesi ve akış konfigürasyonu seçmek işletmenize uzun yıllar stabil çalışma ortamı sağlar. İhtiyaçlarınızı netleştirerek teknik parametreleri belirlemek ve doğru imalat planlaması yapmak için profesyonel bir ekiple görüşerek ilk adımı atabilirsiniz.